

Presse à chaud pour polyester : comment maintenir l’alignement du tissu et obtenir des résultats de transfert constants
Vente chaude
Application
Phone:+86-15215969856 E-Mail: 396838165@qq.com
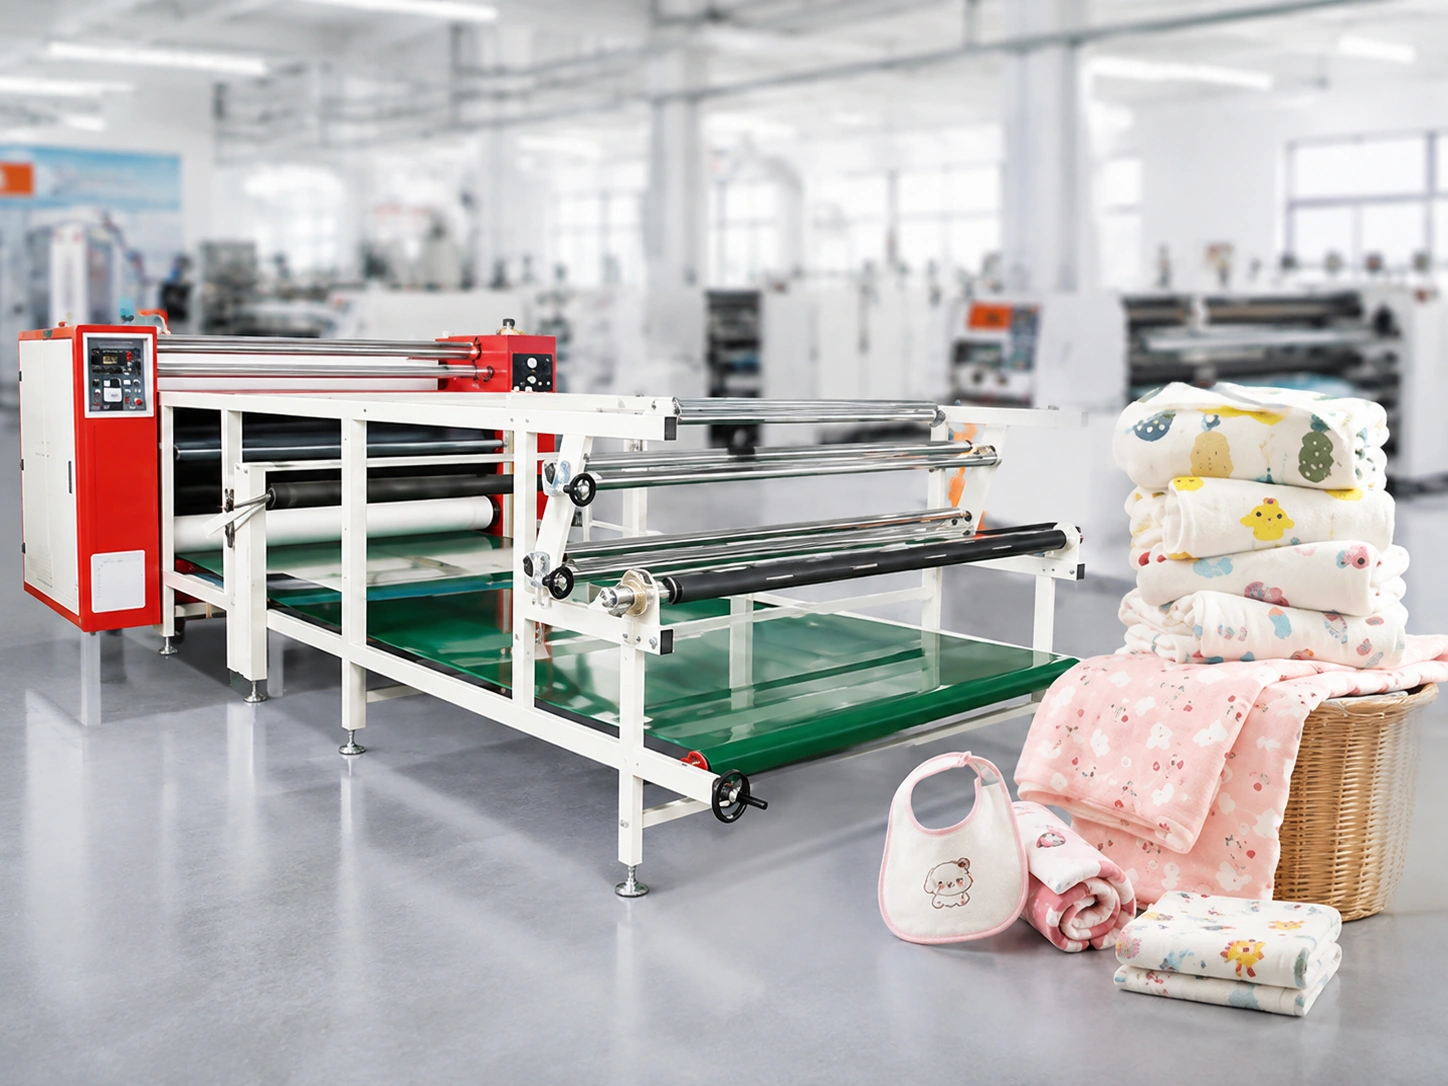
Un échantillon impeccable peut donner une fausse impression de sécurité. Sur un petit morceau, le tissu peut rester plat, le papier transfert bien droit et la pression apparemment uniforme. Mais dès que la même commande est appliquée sur un long rouleau, les moindres variations s'accumulent. Quelques millimètres de décalage latéral, une légère variation de tension ou un contact irrégulier peuvent se traduire par des décalages visibles sur les bords, des plis, des erreurs de répétition ou des zones de transfert trop claires.
C’est pourquoi une presse à chaud pour polyester doit être considérée comme un élément d’une chaîne de production de matériaux contrôlée, et non comme un simple réglage de température. La largeur, le poids et l’élasticité du tissu ; la répétition du motif et la marge de bord ; le suivi du papier et du tissu ; la pression ; la vitesse d’impression ; et le déplacement du blanc de pressage influent tous sur le résultat final. Pour les équipes travaillant en continu sur du polyester, Changfa numérique‘s Machine de transfert thermique à rouleaux de 600 mm Il constitue une référence utile pour la production. Sa configuration indiquée comprend une largeur utile de 1700 mm ou 1900 mm, une plage de vitesse de transfert de 120 à 300 m/h, un système de double pression pneumatique et une correction automatique de la déviation.
Pourquoi le polyester devient-il plus difficile à contrôler lors d'un transfert de chaleur continu ?
Une longue période d'observation introduit des variables qu'un échantillon ne peut pas mettre en évidence.
Un seul échantillon confirme la possibilité de transfert d'une image. Il ne garantit cependant pas la synchronisation des matériaux sur des centaines de mètres. La première partie d'un rouleau peut paraître stable tandis qu'un mouvement latéral se développe progressivement, ou un tissu extensible peut réagir différemment une fois la tension stabilisée. Le transfert thermique continu sur tissu nécessite donc un contrôle de production portant sur le début, le milieu et la fin de la fabrication, plutôt que sur un seul échantillon validé.
La largeur, le poids et l'élasticité modifient la marge d'alimentation
Commencez par la largeur utile du tissu, et non pas seulement la largeur nominale du rouleau. Le papier transfert, le motif imprimé et le tissu doivent laisser une marge suffisante pour compenser les variations de suivi normales. Un motif pleine largeur avec une faible marge de bord rend un léger décalage beaucoup plus visible. Le poids du tissu influe également sur la manipulation : un tissu léger réagit rapidement aux irrégularités d’alimentation, tandis qu’un rouleau plus lourd peut nécessiter une préparation différente pour un déroulement fluide.
L'élasticité mérite une attention particulière. Un tissu 100 % polyester stable et un tissu polyester/élasthanne ne doivent pas être considérés comme ayant le même profil. Tendre un tissu extensible peut lui donner une apparence droite au point d'entrée, tout en modifiant les proportions du motif plus loin. Pour une presse à chaud pour tissu polyester, la tension est une variable à contrôler et à tester, et non un paramètre à augmenter automatiquement.
Comment les motifs répétitifs et les impressions pleine largeur révèlent-ils les problèmes d'alignement ?
Les petites erreurs de suivi deviennent plus visibles dans les répétitions.
Un logo isolé peut masquer un léger décalage. Ce n'est pas le cas des rayures continues, des motifs géométriques répétitifs, des bordures continues ni des panneaux graphiques. Lorsque le papier et le tissu ne suivent plus le même tracé de référence, la différence devient plus visible à chaque répétition. C'est pourquoi l'approbation d'un dessin doit inclure la répétition complète, les deux bords extérieurs, et une longueur suffisante pour révéler une erreur naissante.
La largeur maximale laisse moins de place pour la récupération
Pour l'impression bord à bord de textiles d'ameublement, de signalétique souple, de drapeaux et de panneaux de tissu longs, la marge de manœuvre est très réduite en cas de décalage latéral. Il ne s'agit pas simplement de vérifier si la machine accepte la largeur du rouleau. Les équipes doivent également prendre en compte la largeur du visuel, la largeur de travail effective, les marges de coupe et le point d'entrée du papier et du tissu dans la presse. Un centrage correct au départ est utile, mais ne garantit pas un alignement stable du tissu pour l'ensemble de la production.
Faire en sorte que le papier, le tissu et les œuvres d'art partagent un même chemin de référence
Considérez le papier imprimé, le rouleau de tissu et le chemin d'alimentation comme un tout. Vérifiez que la largeur du papier et celle du tissu conviennent à l'application, que les répétitions directionnelles sont correctement préparées et que la zone imprimée ne force pas le motif trop près d'un bord instable. Un court essai avec des repères de répétition près des deux bords est plus utile que de se fier uniquement au centre d'un motif décoratif.
Quelles sont les variables de processus qui modifient le plus souvent la cohérence du transfert ?
La pression s'exerce sur le contact sur toute la largeur de travail.
La pression permet de maintenir un contact contrôlé entre le papier et le polyester pendant le transfert. Elle ne résout pas systématiquement les problèmes de couleur. Un contact insuffisant ou irrégulier peut se traduire par des zones plus claires, tandis qu'une pression excessive peut engendrer d'autres problèmes selon le matériau et le motif. Commencez par analyser le motif, puis vérifiez l'uniformité du contact sur toute la largeur de travail.
La JM-600 est équipée d'un système de double pression pneumatique. Dans un processus d'impression à chaud continu, cette caractéristique est importante car le contrôle de la pression doit être évalué au même titre que le comportement du tissu, le suivi du papier et les conditions de transfert. Cela ne dispense pas de tester le tissu prévu, mais offre aux équipes de production une fonctionnalité machine définie à évaluer lorsque la régularité du contact est cruciale.
La vitesse modifie la fenêtre de fonctionnement
La vitesse de fonctionnement influe sur la durée du processus, et pas seulement sur le rendement journalier. Un réglage plus rapide, acceptable sur quelques mètres, peut ne pas offrir une répétabilité optimale pour un tissu, une surface de travail ou une configuration d'alimentation donnés. Changfa recommande une plage de vitesse de transfert de 120 à 300 m/h pour cette machine. Il est conseillé d'utiliser cette plage pour définir un point de fonctionnement stable en fonction de la commande, plutôt que de considérer la vitesse maximale indiquée comme objectif pour chaque cycle.
La tension d'alimentation assure la synchronisation des matériaux.
La tension du papier et celle du tissu doivent permettre aux deux matériaux de se déplacer ensemble sans créer de plis, de déformations ni d'étirements. Si le papier reste droit tandis que le tissu se déforme, ou si le tissu semble plat mais que le motif se modifie, les deux matériaux ne suivent plus une trajectoire contrôlée. Modifiez une variable par essai et notez ce qui se déplace, où cela apparaît initialement et si le déplacement s'accentue avec la distance.
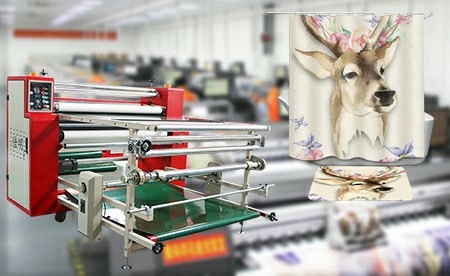
Pourquoi la couverture et le chemin d'alimentation sont-ils importants pour l'alignement du tissu ?
Le drift peut se produire avant même que quiconque ne le voie.
Le décalage latéral n'apparaît pas toujours dès le premier mètre. Une dérive progressive peut devenir visible seulement lorsqu'un motif répétitif long atteint le bord du tissu ou lorsque le papier et le tissu ont parcouru une distance suffisante pour qu'un léger décalage s'accumule. C'est pourquoi les opérateurs doivent inspecter les deux bords à intervalles réguliers plutôt que d'attendre un défaut visible en fin de rouleau.
Distinguer le suivi de la couverture des symptômes de tension du tissu
Un pli ou un décalage de bord peut être lié à la préparation du matériau, à sa tension, à un problème d'alimentation ou au parcours du convoyeur. Modifier la tension du tissu à plusieurs reprises sans vérifier le reste du parcours peut masquer la véritable cause. Recherchez une régularité : le problème se produit-il sur un seul rouleau de tissu, sur un seul côté ou après une certaine longueur ? Ces indices permettent de distinguer un problème lié au matériau d'un problème d'alignement.
Changfa mentionne la correction automatique des déviations du convoyeur et du tapis pour le JM-600. Ces fonctionnalités offrent des points de contrôle supplémentaires pour assurer la stabilité du parcours du matériau lors d'une production continue. Elles doivent être évaluées en complément des contrôles de parcours habituels et ne constituent en aucun cas une garantie d'alignement parfait de chaque tissu sans réglage ni surveillance.
Que vous révèle le schéma de défaut sur la cause réelle ?
Variation de couleur du début à la fin
En cas de changement de couleur entre le début et la fin de la commande, commencez par vérifier la stabilité du processus. Comparez la vitesse, le contact, l'état du matériau et le point d'apparition de la variation. N'incriminez pas d'emblée l'encre, le papier, le tissu ou la machine. Le défaut peut être dû à une modification du processus de production plutôt qu'à un seul composant.
Déplacements d'un bord ou mouvements répétés sur une distance
Si un bord se décale progressivement, vérifiez le suivi du papier et du tissu, la préparation du rouleau, le chemin d'alimentation et l'écart latéral. Si la répétition du motif varie sur une certaine distance, examinez à nouveau la synchronisation entre le papier et le tissu. Cette vérification est généralement plus efficace que la modification des paramètres de transfert qui ne corrigent pas le mouvement directionnel.
Les rides et les zones de clarté localisées indiquent différents types de contrôles.
L'apparition répétée de plis latéraux indique que l'état du rouleau, l'élasticité du tissu ou le système d'alimentation nécessitent une attention particulière. Des zones de transfert de lumière localisées suggèrent de vérifier le contact et la répartition de la pression. Il est conseillé de décrire le défaut avant de modifier un réglage : son emplacement, sa récurrence et son orientation (tissu, papier ou distance de déplacement). Ce constat permet un dépannage plus ciblé et garantit la reproductibilité du processus de pressage à chaud du polyester.
Quels éléments doivent être vérifiés avant de passer à une production à long terme pour une commande de polyester ?
Confirmer ensemble le matériau et l'œuvre d'art
Consignez la composition du tissu, sa largeur utile, son poids, son élasticité et l'état du rouleau. Ensuite, faites correspondre ces caractéristiques avec le motif de répétition, la largeur d'impression, les marges et la largeur du papier transfert. L'important n'est pas de savoir si une machine de transfert thermique en rouleau a une largeur nominale importante sur papier, mais plutôt si la production complète peut être réalisée dans sa largeur utile tout en conservant des marges suffisantes.
Vérifiez le parcours machine avant d'augmenter la production
Avant le lancement d'une production de longue durée, vérifiez la pression, le chemin d'alimentation, la tension, la vitesse, l'état du tapis et les paramètres de contrôle de déviation. Inspectez le début, le milieu et la fin de l'essai. Contrôlez les deux bords, le repérage des répétitions, l'absence de plis et l'uniformité du transfert. Ainsi, le transfert thermique continu du tissu devient une décision de production documentée, et non plus une succession de corrections de dernière minute.
Préparez les informations nécessaires pour une discussion sur la machine
Changfa Digital propose des services d'impression numérique depuis plus de 15 ans et maîtrise l'ensemble des flux de production, de la production de papier par sublimation à l'impression numérique. gamme de machines de transfert de chaleurVeuillez nous indiquer la largeur et la composition du tissu, l'état du rouleau, le format du visuel, le type de motif (répétition ou pleine largeur), le volume de production attendu et la longueur de commande habituelle. Ces informations nous permettent d'adapter la largeur de travail, la plage de production, le système de pression et les besoins en contrôle d'alimentation à une commande réelle, et non à une simple description de la machine.
Conclusion
Un transfert de polyester homogène est une tâche qui repose sur la maîtrise du système, et non sur un simple réglage de température ou de pression. La largeur, le poids et l'élasticité du matériau ; la répétition des motifs et les marges ; la pression, la tension et la vitesse ; ainsi que le contrôle du blanchet et du chemin d'alimentation sont autant d'éléments à prendre en compte simultanément. Une presse à chaud rouleau à rouleau doit être évaluée en fonction de sa capacité à maintenir ces paramètres sous contrôle pendant la production, notamment lorsque les répétitions et les graphismes pleine largeur laissent peu de marge de manœuvre.
Pour la production continue de polyester, la JM-600 de Changfa Digital présente les mêmes caractéristiques pratiques : largeur utile de 1 700 mm ou 1 900 mm, vitesse de transfert de 120 à 300 m/h, double pression pneumatique et correction automatique des écarts. Besoin d’une recommandation adaptée à vos conditions de production ? Envoyez à Changfa les détails de votre projet., y compris la largeur et la composition du tissu, l'état du rouleau, la mise en page du visuel, le rendement attendu et la longueur de la commande, pour une discussion ciblée sur la machine.
Questions fréquentes
Q1 : Pourquoi le tissu en polyester se déforme-t-il lors d'un transfert de chaleur continu ?
A1 : Un décalage progressif peut provenir du suivi du papier et du tissu, de l’alignement du chemin d’alimentation, de la préparation des rouleaux, de la tension ou d’un écart latéral. Avant de modifier les réglages de température, vérifiez si le décalage se produit sur un bord, après une certaine distance ou sur un rouleau de matériau en particulier.
Q2 : Le polyester extensible nécessite-t-il une tension différente lors du transfert de chaleur ?
A2 : Le polyester/élasthanne peut réagir différemment du polyester 100 % stable. La tension doit être vérifiée par un essai contrôlé sur le tissu. Une tension trop élevée peut donner l’impression que le tissu est droit au premier abord, tout en modifiant les proportions du motif ou en créant ultérieurement des problèmes d’entraînement.
Q3 : Que doivent vérifier les acheteurs lorsqu’ils choisissent une machine de transfert thermique à rouleaux pour le polyester ?
A3 : Vérifiez la largeur utile, le type et la largeur du tissu, le rendement attendu, le contrôle de la pression et de l’avance, la correction des écarts, le format du visuel et la longueur de commande habituelle. Le choix d’une presse à chaud pour tissu polyester repose davantage sur une analyse du parcours réel du matériau et des risques de production que sur une simple donnée de vitesse.


