

Термопресс для полиэстера: как обеспечить ровность ткани и стабильные результаты переноса изображения.
Горячая Продажа
Приложение
Phone:+86-15215969856 E-Mail: 396838165@qq.com
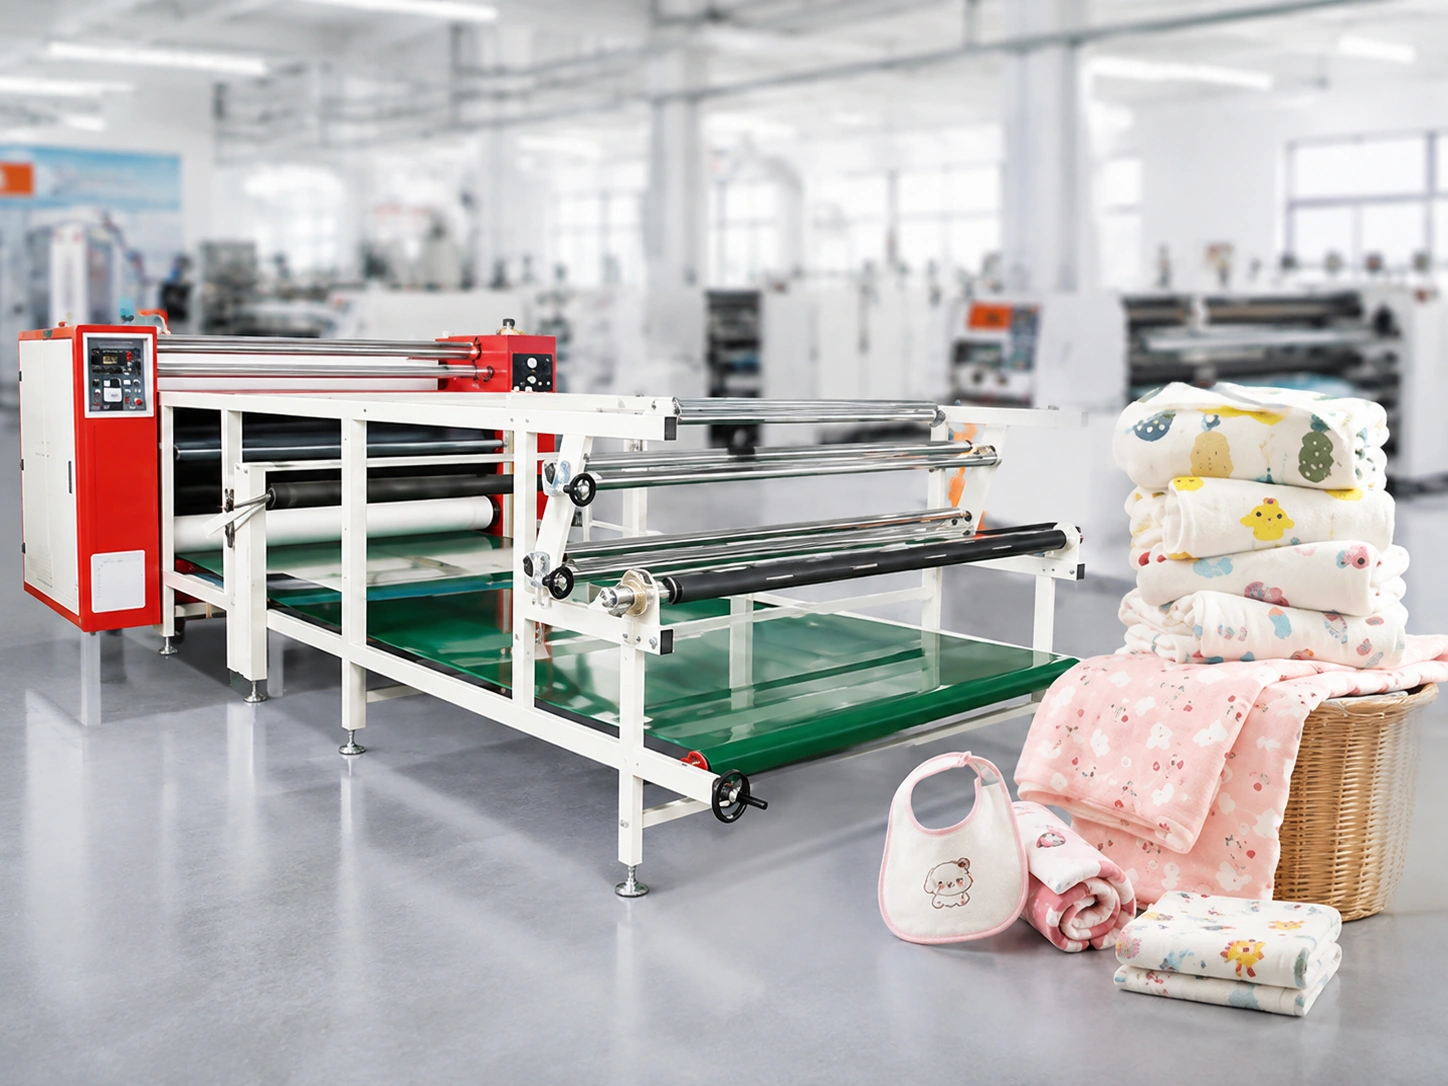
Чистый образец может создать ложное чувство уверенности. На коротком куске ткань может оставаться ровной, термотрансферная бумага может двигаться прямо, а давление может казаться равномерным. Но как только тот же заказ переходит на длинный рулон, небольшие изменения начинают накапливаться. Несколько миллиметров бокового смещения, небольшое изменение натяжения или неравномерный контакт могут привести к видимому смещению краев, складкам, повторным ошибкам или слабым участкам переноса.
Именно поэтому термопресс для полиэстера следует рассматривать как часть контролируемого процесса обработки материала, а не как отдельную установку для нагрева. Ширина, вес и эластичность ткани; раппорт изображения и припуск на края; отслеживание бумаги и ткани; давление; скорость работы; и перемещение полотна — все это влияет на конечный результат. Для команд, работающих с непрерывным потоком полиэстера, Changfa цифровой‘s Станок для термотрансферной печати с рулонами шириной 600 мм Предоставляет полезную производственную справочную информацию. Указанная конфигурация включает эффективную ширину 1700 мм или 1900 мм, диапазон скорости перемещения 120-300 м/ч, двойную пневматическую систему и автоматическую коррекцию отклонений.
Почему полиэстер становится сложнее контролировать при непрерывной передаче тепла?
Долгосрочный анализ добавляет переменные, которые невозможно показать на основе выборки.
Один образец подтверждает возможность переноса изображения. Однако это не доказывает, что одни и те же материалы останутся синхронизированными на протяжении сотен метров. Первая часть рулона может выглядеть стабильной, в то время как боковое смещение постепенно нарастает, или эластичная ткань может вести себя по-разному по мере стабилизации натяжения. Поэтому для непрерывной термотрансферной печати на ткани необходима проверка качества на начальном, среднем и заключительном этапах производства, а не только на одном утвержденном образце.
Ширина, вес и растяжение влияют на эффективность подачи.
Начните с полезной ширины ткани, а не только с номинальной ширины рулона. Термотрансферная бумага, напечатанное изображение и ткань должны оставлять достаточный запас для обычных колебаний при перемещении. Конструкция во всю ширину с небольшим припуском по краям позволяет гораздо легче заметить незначительное смещение. Плотность ткани также влияет на поведение при перемещении: легкая конструкция может быстро реагировать на нестабильную подачу, в то время как более тяжелый рулон может потребовать иной подготовки для плавной транспортировки.
Эластичность заслуживает отдельной проверки. Стабильную 100% полиэстеровую ткань и полиэстер/спандексовую ткань не следует рассматривать как один и тот же материал. Более сильное натяжение эластичной ткани может создать впечатление ровности в начальной точке, но изменить пропорции повтора рисунка на более поздних участках. При термопрессовании полиэстеровой ткани натяжение является переменной управления, которую необходимо проверять, а не параметром, который следует увеличивать автоматически.
Как повторяющиеся узоры и печать во всю ширину выявляют проблемы с выравниванием?
Небольшие ошибки отслеживания становятся более заметными при повторных запросах.
Отдельный логотип может скрыть небольшое изменение положения. Сплошные полосы, геометрические повторы, соединенные границы и графические элементы на панелях этого скрыть не могут. Когда бумага и ткань перестают следовать одному и тому же пути, разница становится более очевидной с каждым повтором. Именно поэтому в утвержденном дизайне следует указывать весь повтор, оба внешних края и достаточную длину, чтобы выявить возникающую ошибку.
Полная ширина оставляет меньше места для восстановления.
При работе с домашним текстилем, мягкой рекламой, флагами и длинными тканевыми панелями, занимающими всю ширину полотна, запас материала для компенсации бокового смещения невелик. Вопрос не только в том, может ли машина обработать рулон нужной ширины. Командам также необходимо сравнить ширину изображения, эффективную рабочую ширину, припуск на обрезку и точку, где бумага и ткань входят в пресс. Правильное центрирование в начале работы полезно, но не гарантирует стабильного выравнивания ткани на протяжении всего заказа.
Сделайте так, чтобы бумага, ткань и произведения искусства имели единый путь доступа.
Рассматривайте напечатанную бумагу, рулон ткани и подающий механизм как единое целое. Убедитесь, что ширина бумаги и ширина ткани соответствуют заданию, что направленные повторы подготовлены правильно и что область печати не приближает изображение слишком близко к неустойчивому краю. Короткая пробная печать с метками повтора у обоих краев будет полезнее, чем оценка только центра декоративного изображения.
Какие технологические переменные чаще всего влияют на стабильность переноса?
Давление определяется площадью контакта по всей рабочей ширине.
Давление помогает поддерживать контролируемый контакт бумаги и полиэстера во время переноса изображения. Это не универсальное решение для слабых цветов. Слишком слабый или неравномерный контакт может проявляться в виде локальных светлых участков, в то время как чрезмерное давление может создавать различные проблемы в зависимости от материала и изображения. Сначала определите рисунок, а затем убедитесь, что контакт равномерный по всей рабочей ширине.
Модель JM-600 оснащена двойной пневматической системой давления. В процессе рулонной термопечати это важно, поскольку контроль давления следует рассматривать наравне с поведением ткани, отслеживанием бумаги и условиями переноса. Это не отменяет необходимости тестирования конкретной ткани, но предоставляет производственным группам определенную характеристику машины для оценки в случаях, когда важна стабильность контакта.
Скорость изменяет рабочий диапазон
Скорость вращения влияет на технологический диапазон, а не только на суточную производительность. Более высокая скорость, которая кажется приемлемой на протяжении нескольких метров, может оказаться не самым воспроизводимым режимом для конкретной ткани, покрытия рисунка или конфигурации подачи. Компания Changfa указывает диапазон скорости передачи 120-300 м/ч для этой машины. Используйте этот диапазон для планирования стабильной рабочей точки с учетом фактического заказа, вместо того чтобы рассматривать самую высокую указанную скорость как целевую для каждого цикла.
Натяжение при подаче обеспечивает синхронизацию материалов.
Натяжение бумаги и натяжение ткани должны позволять обоим материалам перемещаться вместе, не образуя складок, перекосов или деформаций. Если бумага остается прямой, в то время как ткань смещается, или если ткань выглядит плоской, но раппорт начинает меняться, то два материала перестают вести себя как единый контролируемый путь. Изменяйте один параметр в каждом эксперименте и записывайте, что перемещается, где это впервые появляется и увеличивается ли это с расстоянием.
Почему траектория движения полотна и подающего механизма важна для выравнивания ткани?
Дрифт может начаться еще до того, как кто-либо его увидит.
Смещение в стороны не всегда проявляется на первом метре. Постепенное отклонение может стать заметным только тогда, когда длинный раппорт достигает края ткани или когда бумага и ткань перемещаются достаточно далеко, чтобы накопилось небольшое несоответствие. Поэтому операторам следует периодически проверять оба края, а не ждать появления видимого дефекта в конце рулона.
Отделите отслеживание одеяла от симптомов натяжения ткани.
Складки или смещение краев могут быть связаны с подготовкой материала, натяжением, проблемами с подающей дорожкой или траекторией движения полотна и конвейера. Многократное изменение натяжения ткани без проверки остальной части маршрута может скрывать истинную причину. Обратите внимание на закономерность: возникает ли проблема только на одном рулоне ткани, только с одной стороны или после определенной длины? Эти признаки помогают отличить реакцию материала от проблемы с отслеживанием.
Компания Changfa указывает на наличие автоматической коррекции отклонения конвейера и автоматической коррекции отклонения полотна для модели JM-600. Эти функции добавляют контрольные точки для поддержания стабильности траектории движения материала во время непрерывной работы. Их следует оценивать наряду с плановыми проверками траектории, а не рассматривать как гарантию того, что каждый кусок ткани останется идеально выровненным без настройки или наблюдения.
Что показывает характер дефектов о реальной причине их возникновения?
Вариации цвета от начала до конца
Если при переносе цвета происходит изменение от начала до конца заказа, начните с проверки стабильности процесса. Сравните скорость, контакт, состояние материала и точку, где начинается отклонение. Не стоит сразу винить только чернила, бумагу, ткань или оборудование. Дефект может быть связан с изменением производственного процесса, а не с каким-либо одним компонентом.
Смещение одного края или повторение движений на расстоянии
Если один край постепенно смещается, проверьте отслеживание бумаги и ткани, подготовку рулона, траекторию подачи и боковое отклонение. Если повторяемость рисунка меняется на расстоянии, еще раз проверьте синхронизацию между бумагой и тканью. Обычно это более полезно, чем изменение настроек переноса, которые не учитывают направленное движение.
Морщины и локальные световые пятна указывают на наличие различных склерозов.
Повторяющиеся боковые складки указывают на необходимость проверки состояния рулона, реакции ткани на растяжение или механизма подачи. Локальные участки переноса света указывают на необходимость проверки контакта и распределения давления. Полезным правилом является описание дефекта перед изменением настроек: где он появляется, повторяется ли он и распространяется ли он по ткани, бумаге или пройденному расстоянию. Эта запись делает поиск неисправностей более целенаправленным и способствует обеспечению повторяемости процесса термопрессования полиэстера.
Что необходимо подтвердить, прежде чем заказ на полиэстер перейдет в стадию долгосрочной поставки?
Согласуйте материал и макет вместе.
Запишите состав ткани, рабочую ширину, вес, эластичность и состояние рулона. Затем сопоставьте эти данные с раппортом изображения, шириной печати, припуском на края и шириной термотрансферной бумаги. Вопрос не в том, имеет ли рулонная термотрансферная машина широкую номинальную ширину на бумаге; вопрос в том, может ли вся работа быть выполнена в пределах ее эффективной ширины с сохранением практических погрешностей.
Перед увеличением производительности подтвердите путь к станку.
Перед началом длительного производственного цикла проверьте давление, траекторию подачи, натяжение, скорость, состояние полотна и настройки контроля отклонений. Осмотрите начало, середину и конец пробного периода. Проверьте оба края, повторную регистрацию, складки и равномерность переноса. Это превратит непрерывный процесс термопереноса на ткань в документированное производственное решение, а не в серию корректировок в последнюю минуту.
Подготовьте все необходимые детали для обсуждения оборудования.
Компания Changfa Digital предоставляет услуги цифровой печати более 15 лет и работает в различных областях, от производства сублимационной бумаги до цифровой печати. При обсуждении... Ассортимент теплообменных машинУкажите ширину и состав ткани, состояние рулона, формат изображения, схему повтора или на всю ширину, ожидаемый объем производства и типичную длину заказа. Эти детали позволят обсудить рабочую ширину, диапазон производства, схему давления и требования к управлению подачей, исходя из реального заказа, а не из общего описания оборудования.
Вывод
Стабильная передача полиэстера — это задача, требующая системного контроля, а не простого изменения температуры или давления. Необходимо учитывать ширину, вес и эластичность материала; повторяемость изображения и поля; давление, натяжение и скорость; а также контроль печатного полотна и траектории подачи. Эффективность рулонного термопресса следует оценивать по тому, насколько хорошо эти параметры контролируются в процессе выполнения заказа, особенно когда повторяющиеся изображения и графика во всю ширину полотна оставляют мало места для смещения.
Для непрерывного производства полиэстера Changfa Digital JM-600 можно оценить по тем же практическим параметрам: эффективная ширина 1700 мм или 1900 мм, заявленный диапазон скорости перемещения 120-300 м/ч, двойное пневматическое давление и автоматическая коррекция отклонений. Нужна рекомендация, основанная на ваших производственных условиях? Отправьте Чанфа подробную информацию о вашем проекте.включая ширину и состав ткани, состояние рулона, расположение рисунка, ожидаемый объем производства и длину заказа, для более подробного обсуждения оборудования.
Часто задаваемые вопросы
В1: Почему полиэстеровая ткань смещается при непрерывной передаче тепла?
A1: Постепенное смещение может быть вызвано смещением бумаги и ткани, выравниванием пути подачи, подготовкой рулона, натяжением или боковым отклонением. Перед изменением настроек нагрева проверьте, возникает ли смещение на одном краю, после определенного расстояния или на одном рулоне материала.
В2: Требуется ли различное натяжение для эластичного полиэстера при термопереносе?
A2: Полиэстер/спандекс могут вести себя иначе, чем стабильный 100% полиэстер. Натяжение следует подтвердить в ходе контролируемой обработки на реальном материале. Большее натяжение может сначала сделать ткань ровной, но изменить пропорции раппорта или создать проблемы с подачей ткани в дальнейшем.
В3: На что следует обратить внимание покупателям при выборе рулонной термотрансферной машины для полиэстера?
A3: Проверьте эффективную ширину, тип и ширину ткани, ожидаемый объем производства, управление давлением и подачей, коррекцию отклонений, формат макета и обычную длину заказа. Решение о выборе термопресса для полиэстеровой ткани принимается с учетом реального пути обработки материала и производственных рисков, а не только на основе одного показателя скорости.


