

Ép nhiệt cho vải Polyester: Làm thế nào để giữ cho vải thẳng hàng và kết quả ép nhiệt luôn nhất quán
Bán nóng
Ứng dụng
Phone:+86-15215969856 E-Mail: 396838165@qq.com
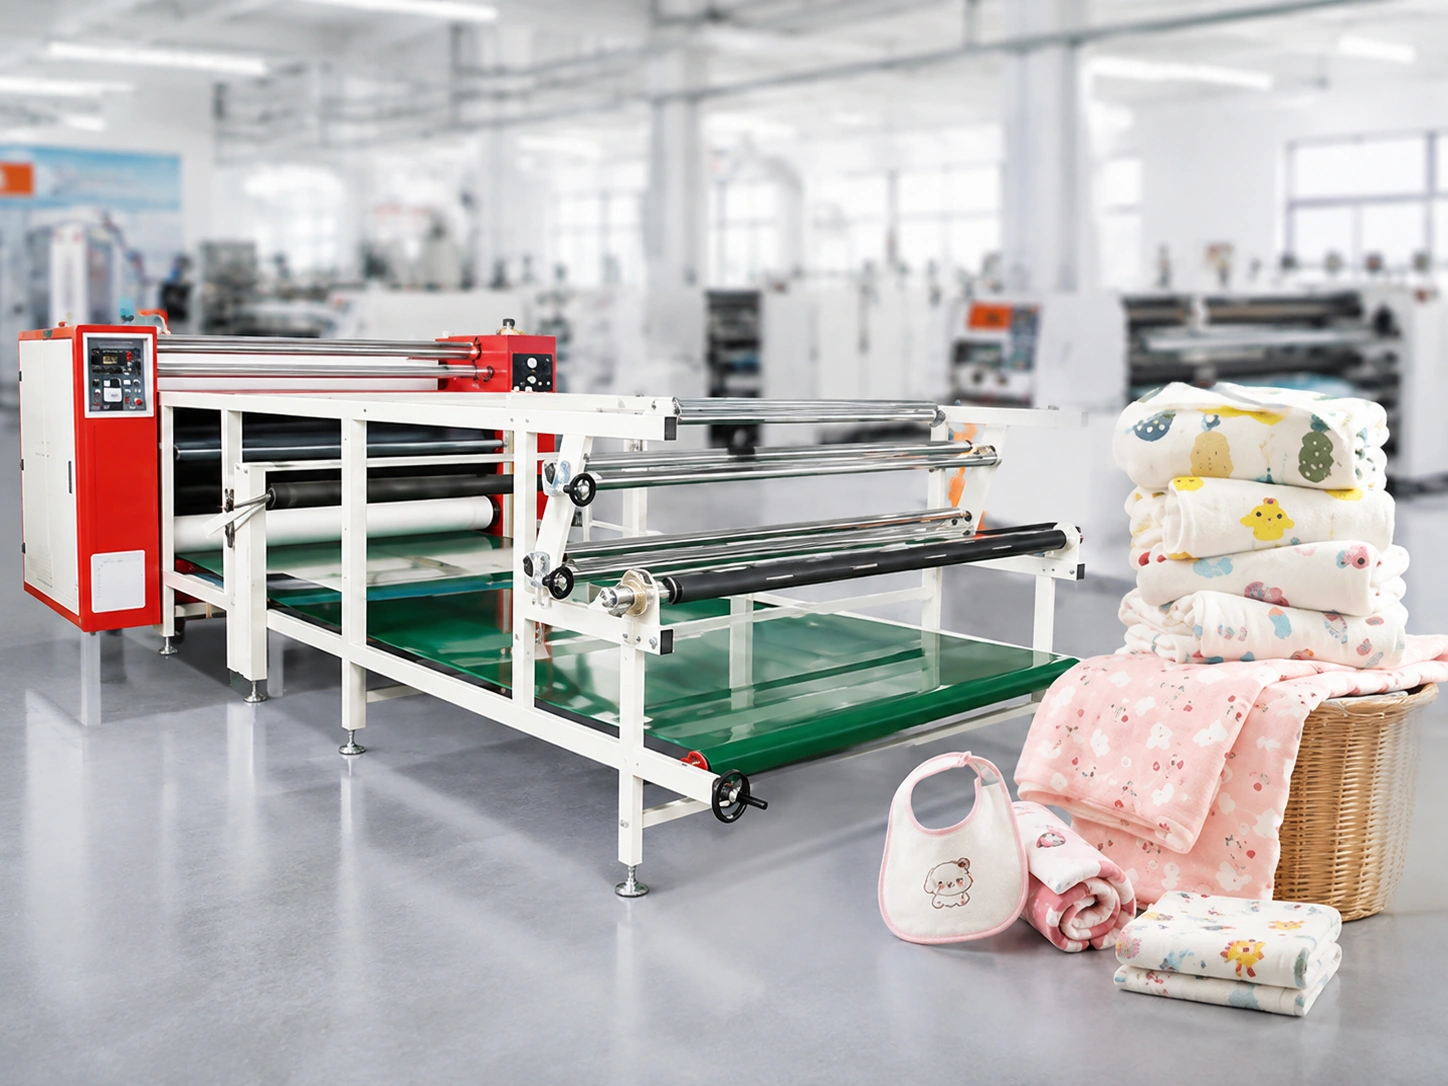
Một mẫu thử sạch sẽ có thể tạo ra sự tự tin sai lầm. Trên một mảnh vải ngắn, vải có thể giữ phẳng, giấy chuyển nhiệt có thể thẳng và áp lực có vẻ đều. Nhưng khi đơn hàng tương tự được thực hiện trên một cuộn vải dài, những thay đổi nhỏ bắt đầu tích lũy lại. Vài milimet dịch chuyển ngang, một sự thay đổi nhỏ về độ căng hoặc tiếp xúc không đều có thể dẫn đến hiện tượng lem mép, nhăn, lỗi lặp lại hoặc các vùng chuyển nhiệt nhạt màu.
Đó là lý do tại sao máy ép nhiệt cho polyester nên được coi là một phần của quy trình xử lý vật liệu được kiểm soát chứ không phải là một thiết lập nhiệt độc lập. Chiều rộng, trọng lượng và độ co giãn của vải; độ lặp lại của họa tiết và khoảng cách mép; sự đồng bộ giữa giấy và vải; áp lực; tốc độ vận hành; và chuyển động của tấm lót đều ảnh hưởng đến kết quả cuối cùng. Đối với các nhóm thực hiện công việc liên tục trên polyester, Changfa kỹ thuật số‘s Máy ép nhiệt cuộn 600mm Cung cấp một tài liệu tham khảo sản xuất hữu ích. Cấu hình được liệt kê bao gồm chiều rộng hiệu dụng 1700mm hoặc 1900mm, phạm vi tốc độ truyền tải 120-300m/h, hệ thống áp suất khí nén kép và hiệu chỉnh độ lệch tự động.
Tại sao polyester lại trở nên khó kiểm soát hơn trong quá trình truyền nhiệt liên tục?
Một quá trình chạy dài sẽ bổ sung thêm các biến số mà một mẫu không thể thể hiện được.
Một mẫu thử xác nhận rằng hình ảnh có thể được truyền tải. Điều đó không chứng minh rằng các vật liệu tương tự sẽ duy trì sự đồng bộ trên hàng trăm mét. Phần đầu của cuộn vải có thể trông ổn định trong khi chuyển động ngang tăng dần, hoặc vải co giãn có thể phản ứng khác nhau khi độ căng ổn định. Do đó, việc truyền nhiệt liên tục trên vải cần một quy trình kiểm tra sản xuất xem xét phần đầu, phần giữa và phần cuối của quá trình sản xuất chứ không chỉ dựa trên một mẫu thử được phê duyệt.
Chiều rộng, trọng lượng và độ giãn ảnh hưởng đến biên độ cấp liệu.
Hãy bắt đầu với chiều rộng vải có thể sử dụng được, chứ không chỉ chiều rộng danh nghĩa của cuộn vải. Giấy chuyển nhiệt, hình ảnh in và vải phải chừa đủ lề để bù trừ cho những sai lệch nhỏ trong quá trình in. Thiết kế khổ vải đầy đủ với ít lề sẽ giúp dễ dàng nhận thấy những thay đổi nhỏ. Trọng lượng vải cũng ảnh hưởng đến cách thao tác: vải nhẹ có thể phản ứng nhanh với tình trạng cấp liệu không ổn định, trong khi cuộn vải nặng hơn có thể cần chuẩn bị khác để di chuyển trơn tru.
Độ co giãn cần được kiểm tra riêng. Vải polyester 100% ổn định và vải polyester/spandex không nên được coi là cùng một loại vật liệu. Kéo căng vải co giãn có thể làm cho nó trông thẳng ở điểm bắt đầu trong khi thay đổi tỷ lệ lặp lại ở các đoạn xa hơn. Đối với thiết lập máy ép nhiệt vải polyester, độ căng là một biến số cần kiểm tra, chứ không phải là một cài đặt để tự động tăng lên.
Các họa tiết lặp lại và hình in toàn chiều rộng làm lộ ra các vấn đề về căn chỉnh như thế nào?
Những lỗi nhỏ trong quá trình theo dõi sẽ trở nên rõ ràng hơn khi lặp lại.
Một logo riêng lẻ có thể che giấu một sự thay đổi nhỏ về vị trí. Các sọc liên tục, các họa tiết hình học lặp lại, các đường viền liền mạch và đồ họa trên các mảng vải thì không thể. Khi giấy và vải không còn tuân theo cùng một đường dẫn tham chiếu, sự khác biệt sẽ trở nên rõ ràng hơn với mỗi lần lặp lại. Đó là lý do tại sao việc phê duyệt thiết kế cần bao gồm toàn bộ họa tiết lặp lại, cả hai cạnh ngoài và đủ chiều dài để phát hiện ra lỗi đang hình thành.
Thiết kế toàn chiều rộng làm giảm không gian phục hồi.
Đối với các sản phẩm dệt gia dụng, biển hiệu mềm, cờ và các tấm vải dài, việc in sát mép có rất ít vật liệu dự phòng để bù đắp cho sự dịch chuyển ngang. Vấn đề không chỉ đơn giản là liệu máy có thể chấp nhận chiều rộng cuộn vải hay không. Các nhóm cũng cần so sánh chiều rộng bản vẽ, chiều rộng làm việc hiệu quả, lượng vải thừa để cắt tỉa và điểm mà giấy và vải đi vào máy in. Vị trí trung tâm chính xác ngay từ đầu rất hữu ích, nhưng nó không chứng minh được sự thẳng hàng ổn định của vải trong suốt quá trình in.
Hãy để giấy, vải và tác phẩm nghệ thuật cùng chia sẻ một con đường tham chiếu duy nhất.
Hãy coi giấy in, cuộn vải và đường dẫn giấy như một thể thống nhất. Kiểm tra xem chiều rộng giấy và chiều rộng vải có phù hợp với công việc không, các họa tiết lặp lại theo hướng đã được chuẩn bị chính xác chưa, và vùng in không làm cho thiết kế quá gần với cạnh không ổn định. Việc thử nghiệm ngắn với các dấu lặp lại gần cả hai phía sẽ hữu ích hơn là chỉ đánh giá phần trung tâm của hình ảnh trang trí.
Những biến số quy trình nào thường xuyên làm thay đổi tính nhất quán của quá trình chuyển giao?
Áp lực tác động lên bề mặt tiếp xúc trên toàn bộ chiều rộng làm việc.
Áp lực giúp giữ cho giấy và polyester tiếp xúc đều trong quá trình chuyển nhiệt. Tuy nhiên, đây không phải là giải pháp vạn năng cho vấn đề màu sắc yếu. Tiếp xúc quá ít hoặc không đều có thể tạo ra các vùng sáng cục bộ, trong khi áp lực quá mức có thể gây ra nhiều vấn đề khác nhau tùy thuộc vào chất liệu và hình ảnh. Trước tiên, hãy phân tích mẫu, sau đó xác nhận xem sự tiếp xúc có đều trên toàn bộ chiều rộng vùng làm việc hay không.
Máy JM-600 được trang bị hệ thống áp suất khí nén kép. Trong quy trình ép nhiệt cuộn, điều này rất quan trọng vì việc kiểm soát áp suất cần được xem xét cùng với đặc tính của vải, khả năng theo dõi giấy và điều kiện truyền nhiệt. Nó không loại bỏ nhu cầu thử nghiệm loại vải dự định sử dụng, nhưng nó cung cấp cho các nhóm sản xuất một tính năng máy móc cụ thể để đánh giá khi độ ổn định tiếp xúc là yếu tố quan trọng.
Tốc độ thay đổi cửa sổ hoạt động
Tốc độ vận hành ảnh hưởng đến phạm vi quy trình, không chỉ sản lượng hàng ngày. Tốc độ nhanh hơn, có vẻ chấp nhận được trong vài mét đầu tiên, có thể không phải là điều kiện ổn định nhất cho một loại vải, độ phủ hình ảnh hoặc thiết lập cấp liệu cụ thể. Changfa đưa ra phạm vi tốc độ truyền tải từ 120-300m/giờ cho máy này. Hãy sử dụng phạm vi đó để lập kế hoạch điểm vận hành ổn định với đơn hàng thực tế thay vì coi tốc độ cao nhất được liệt kê là mục tiêu cho mọi lần chạy.
Lực căng cấp liệu giúp giữ cho vật liệu đồng bộ.
Độ căng của giấy và độ căng của vải phải cho phép cả hai vật liệu di chuyển cùng nhau mà không tạo ra nếp nhăn, độ lệch hoặc biến dạng do kéo giãn. Nếu giấy vẫn thẳng trong khi vải bị lệch hướng, hoặc nếu vải trông phẳng nhưng họa tiết bắt đầu thay đổi, thì hai vật liệu không còn hoạt động như một đường dẫn được kiểm soát nữa. Thay đổi một biến số trong mỗi lần thử và ghi lại những gì di chuyển, vị trí xuất hiện đầu tiên và liệu nó có tăng dần theo khoảng cách hay không.
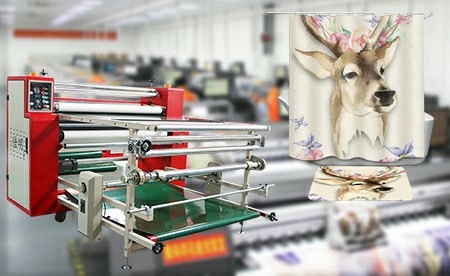
Tại sao đường dẫn vải và đường cấp liệu lại quan trọng đối với việc căn chỉnh vải?
Hiện tượng trôi dạt có thể xảy ra trước khi bất kỳ ai nhận ra.
Sự lệch hướng sang hai bên không phải lúc nào cũng xuất hiện ở mét đầu tiên. Sự lệch dần chỉ có thể nhìn thấy khi một họa tiết lặp lại dài chạm đến mép vải hoặc khi giấy và vải đã di chuyển đủ xa để tạo ra sự sai lệch nhỏ. Vì lý do đó, người vận hành nên kiểm tra cả hai mép theo định kỳ thay vì chờ đợi một lỗi rõ ràng ở cuối cuộn vải.
Phân biệt hiện tượng theo dõi độ dày của chăn với các triệu chứng căng vải.
Nếp nhăn hoặc sự lệch mép có thể liên quan đến khâu chuẩn bị vật liệu, độ căng, vấn đề về đường dẫn cấp liệu, hoặc đường đi của tấm phủ và băng tải. Việc thay đổi độ căng vải liên tục mà không kiểm tra phần còn lại của đường đi có thể che giấu nguyên nhân thực sự. Hãy tìm kiếm một quy luật: vấn đề chỉ xảy ra trên một cuộn vải, chỉ trên một mặt, hay sau một chiều dài nhất định? Những manh mối đó giúp phân biệt phản ứng của vật liệu với vấn đề về đường dẫn.
Changfa liệt kê tính năng tự động hiệu chỉnh độ lệch băng tải và tự động hiệu chỉnh độ lệch tấm phủ cho máy JM-600. Những tính năng này bổ sung các điểm kiểm soát để giữ cho đường đi của vật liệu ổn định trong quá trình vận hành liên tục. Chúng cần được đánh giá cùng với các kiểm tra đường đi định kỳ, chứ không phải là sự đảm bảo rằng mọi tấm vải sẽ luôn được căn chỉnh hoàn hảo mà không cần thiết lập hoặc giám sát.
Mô hình lỗi cho bạn biết điều gì về nguyên nhân thực sự?
Biến thể màu sắc từ đầu đến cuối
Khi màu sắc in chuyển đổi thay đổi từ đầu đến cuối đơn hàng, hãy bắt đầu bằng việc kiểm tra tính ổn định của quy trình. So sánh tốc độ, độ tiếp xúc, tình trạng vật liệu và điểm mà sự thay đổi bắt đầu. Đừng vội đổ lỗi cho mực in, giấy, vải hoặc chỉ riêng máy móc. Lỗi có thể xuất phát từ sự thay đổi trong quy trình sản xuất chứ không chỉ từ một thành phần duy nhất.
Một cạnh dịch chuyển hoặc sự lặp lại di chuyển qua khoảng cách
Nếu một cạnh bị dịch chuyển dần dần, hãy kiểm tra độ bám dính của giấy và vải, quá trình chuẩn bị cuộn giấy, đường dẫn giấy và độ lệch ngang. Nếu họa tiết lặp lại thay đổi theo khoảng cách, hãy xem xét lại sự đồng bộ giữa giấy và vải. Điều này thường hữu ích hơn việc thay đổi các cài đặt truyền tải mà không giải quyết được chuyển động theo hướng nhất định.
Nếp nhăn và các vùng sáng cục bộ cho thấy cần kiểm tra thêm.
Các nếp nhăn cạnh lặp đi lặp lại cho thấy cần chú ý đến tình trạng trục lăn, độ co giãn của vải hoặc hệ thống cấp giấy. Các vùng truyền ánh sáng cục bộ cho thấy cần kiểm tra sự tiếp xúc và phân bố áp lực. Một nguyên tắc hữu ích là mô tả lỗi trước khi thay đổi cài đặt: vị trí xuất hiện, liệu lỗi có lặp lại hay không, và liệu nó theo vải, giấy hay quãng đường di chuyển. Việc ghi lại thông tin này giúp việc khắc phục sự cố được thực hiện cẩn thận hơn và hỗ trợ quá trình ép nhiệt lặp lại cho polyester.
Cần xác nhận những gì trước khi đặt hàng số lượng lớn vải polyester?
Xác nhận lại chất liệu và tác phẩm nghệ thuật cùng nhau.
Ghi lại thành phần vải, chiều rộng sử dụng được, trọng lượng, độ đàn hồi và tình trạng cuộn vải. Sau đó, đối chiếu các chi tiết đó với độ lặp lại của hình ảnh, chiều rộng in, khoảng cách lề và chiều rộng giấy chuyển nhiệt. Vấn đề không phải là máy in chuyển nhiệt dạng cuộn có chiều rộng danh nghĩa lớn trên giấy hay không; mà là liệu toàn bộ công việc có thể hoàn thành trong phạm vi chiều rộng hiệu quả của máy mà vẫn giữ được lề hợp lý hay không.
Xác nhận đường dẫn máy trước khi tăng sản lượng.
Kiểm tra lại áp suất, đường dẫn giấy, độ căng, tốc độ, tình trạng tấm in và các cài đặt kiểm soát độ lệch trước khi thực hiện quy trình sản xuất dài hơn. Kiểm tra phần đầu, phần giữa và phần cuối của quá trình thử nghiệm. Kiểm tra cả hai mép, độ chính xác khi in lại, nếp nhăn và độ đồng đều của quá trình truyền nhiệt. Điều này biến quá trình truyền nhiệt liên tục trên vải thành một quyết định sản xuất được ghi chép lại thay vì một loạt các chỉnh sửa vào phút cuối.
Chuẩn bị đầy đủ thông tin cần thiết cho buổi thảo luận về máy móc.
Changfa Digital đã cung cấp dịch vụ in kỹ thuật số hơn 15 năm và hoạt động trong cả quy trình sản xuất giấy in chuyển nhiệt và in kỹ thuật số. Khi thảo luận về... phạm vi máy truyền nhiệtHãy cung cấp chiều rộng và thành phần vải, tình trạng cuộn vải, định dạng thiết kế, kiểu in lặp lại hay in toàn khổ, sản lượng dự kiến và chiều dài đơn hàng điển hình. Những chi tiết này giúp chúng tôi có thể thảo luận về chiều rộng làm việc, phạm vi sản xuất, cách bố trí áp suất và nhu cầu điều khiển cấp liệu dựa trên một đơn hàng thực tế, thay vì chỉ dựa trên mô tả máy móc chung chung.
Kết luận
Việc chuyển nhiệt polyester đồng đều là một nhiệm vụ kiểm soát toàn hệ thống, chứ không chỉ là một cài đặt nhiệt độ hoặc áp suất duy nhất. Chiều rộng, trọng lượng và độ đàn hồi của vật liệu; các họa tiết lặp lại và lề mép; áp suất, lực căng và tốc độ; và việc kiểm soát tấm cao su và đường dẫn giấy đều cần được xem xét cùng nhau. Máy ép nhiệt cuộn cần được đánh giá dựa trên việc các yếu tố đó được kiểm soát như thế nào trong quá trình thực hiện đơn hàng thực tế, đặc biệt là khi các họa tiết lặp lại và đồ họa toàn chiều rộng không cho phép nhiều sai lệch.
Đối với sản xuất polyester liên tục, máy JM-600 của Changfa Digital có thể được đánh giá dựa trên các tiêu chí thực tiễn tương tự: chiều rộng hiệu dụng 1700mm hoặc 1900mm, tốc độ truyền tải được chỉ định trong khoảng 120-300m/h, áp suất khí nén kép và khả năng tự động điều chỉnh độ lệch. Bạn cần tư vấn dựa trên điều kiện sản xuất của mình? Hãy gửi thông tin chi tiết dự án của bạn cho Changfa.Bao gồm khổ vải và thành phần, tình trạng cuộn vải, bố cục bản vẽ, sản lượng dự kiến và chiều dài đơn hàng, để có cuộc thảo luận chuyên sâu về máy móc.
Câu hỏi thường gặp
Câu 1: Tại sao vải polyester lại bị biến dạng trong quá trình truyền nhiệt liên tục?
A1: Hiện tượng dịch chuyển dần dần có thể do việc theo dõi giấy và vải, căn chỉnh đường dẫn cấp liệu, chuẩn bị cuộn giấy, độ căng hoặc độ lệch ngang. Hãy kiểm tra xem hiện tượng dịch chuyển có xảy ra ở một cạnh, sau một khoảng cách nhất định hoặc trên một cuộn vật liệu cụ thể trước khi thay đổi cài đặt nhiệt độ.
Câu 2: Vải polyester co giãn có cần độ căng khác nhau trong quá trình truyền nhiệt không?
A2: Vải polyester/spandex có thể phản ứng khác với vải polyester 100% ổn định. Cần xác nhận độ căng bằng cách chạy thử nghiệm có kiểm soát trên chất liệu thực tế. Độ căng quá lớn có thể làm cho vải trông thẳng lúc đầu nhưng lại làm thay đổi tỷ lệ họa tiết lặp lại hoặc gây ra vấn đề về cấp vải sau này.
Câu 3: Người mua nên kiểm tra những gì khi chọn máy ép nhiệt dạng cuộn cho polyester?
A3: Kiểm tra chiều rộng hiệu dụng, loại và khổ vải, sản lượng dự kiến, áp suất và điều khiển cấp liệu, hiệu chỉnh sai lệch, định dạng bản vẽ và chiều dài đơn hàng thông thường. Quyết định chọn máy ép nhiệt vải polyester sẽ thuyết phục hơn khi so sánh máy với quy trình sản xuất thực tế và rủi ro trong sản xuất, chứ không chỉ dựa vào tốc độ đơn thuần.


