

Transferpresse für Polyester: So erzielen Sie gleichmäßige Stoffausrichtung und optimale Transferergebnisse.
Heißer Verkauf
ANWENDUNG
Phone:+86-15215969856 E-Mail: 396838165@qq.com
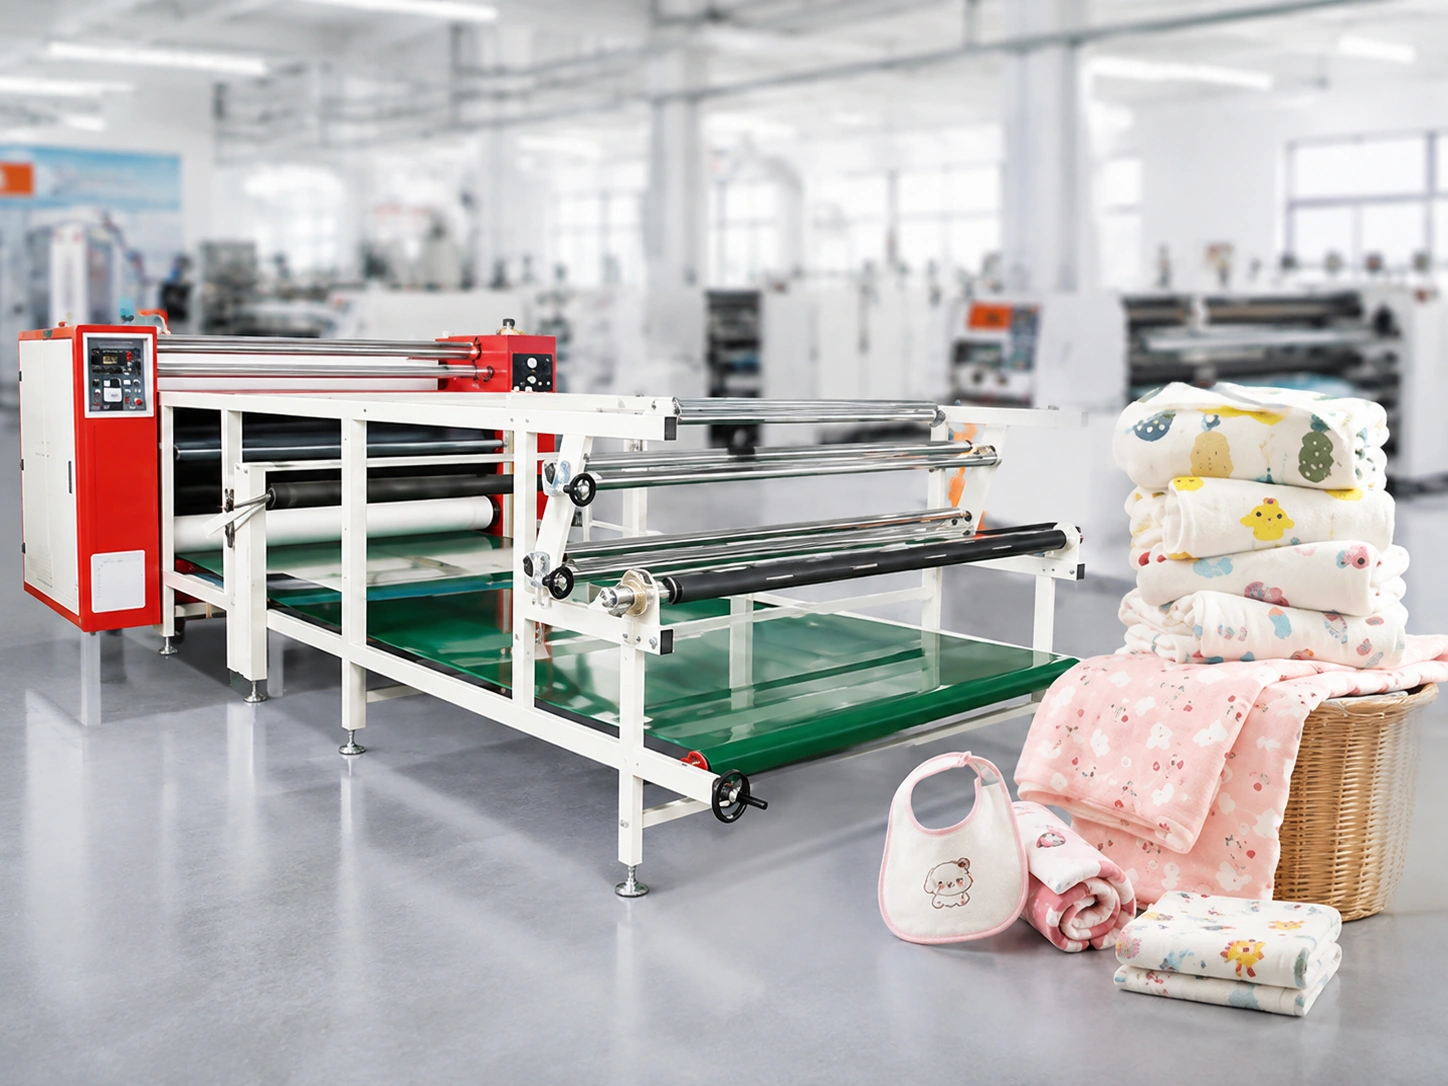
Ein makelloses Muster kann trügerische Sicherheit vermitteln. Auf einem kurzen Stoffstück mag der Stoff glatt liegen, das Transferpapier gerade verlaufen und der Druck gleichmäßig erscheinen. Sobald der gleiche Auftrag jedoch auf eine lange Rolle übertragen wird, summieren sich kleine Veränderungen. Wenige Millimeter seitliche Bewegung, eine leichte Spannungsänderung oder ungleichmäßiger Kontakt können zu sichtbaren Kantenverschiebungen, Falten, Wiederholungsfehlern oder hellen Transferbereichen führen.
Deshalb sollte eine Transferpresse für Polyester als Teil eines kontrollierten Materialflusses und nicht als eigenständige Heizfunktion betrachtet werden. Stoffbreite, -gewicht und -dehnung, Rapport und Randzugabe des Motivs, Papier- und Stoffführung, Druck, Laufgeschwindigkeit und Bewegung der Transferdecke beeinflussen das Endergebnis. Für Teams, die kontinuierlich Polyester verarbeiten, Changfa Digital‘s 600-mm-Walzen-Wärmetransfermaschine bietet eine nützliche Produktionsreferenz. Die aufgeführte Konfiguration umfasst eine effektive Breite von 1700 mm oder 1900 mm, einen Fördergeschwindigkeitsbereich von 120-300 m/h, ein doppeltes pneumatisches Drucksystem und eine automatische Abweichungskorrektur.
Warum ist Polyester bei kontinuierlicher Wärmeübertragung schwieriger zu kontrollieren?
Eine Langzeitstudie fügt Variablen hinzu, die eine Stichprobe nicht darstellen kann.
Ein einzelnes Muster bestätigt zwar die Möglichkeit der Bildübertragung, beweist aber nicht, dass die gleichen Materialien über Hunderte von Metern synchronisiert bleiben. Der erste Teil einer Stoffrolle mag stabil erscheinen, während sich die seitliche Bewegung allmählich verstärkt, oder ein Stretchgewebe kann sich mit zunehmender Spannung anders verhalten. Für die kontinuierliche Wärmeübertragung auf Textilien ist daher eine Produktionskontrolle erforderlich, die den Anfang, die Mitte und das Ende der Produktion berücksichtigt, anstatt nur ein freigegebenes Muster.
Breite, Gewicht und Dehnung verändern die Fütterungsmarge
Beginnen Sie mit der nutzbaren Stoffbreite, nicht nur mit der nominellen Rollenbreite. Transferpapier, Druckvorlage und Stoff müssen genügend Spielraum für normale Abweichungen beim Rollentransport lassen. Bei einem Design über die gesamte Stoffbreite mit geringem Randzugabe ist eine leichte Verschiebung deutlich besser erkennbar. Auch das Stoffgewicht beeinflusst das Handling: Ein leichter Stoff reagiert schnell auf ungleichmäßigen Transport, während eine schwerere Rolle möglicherweise eine andere Vorbereitung für einen reibungslosen Lauf erfordert.
Dehnbarkeit erfordert eine gesonderte Betrachtung. Ein formstabiles Gewebe aus 100 % Polyester und ein Polyester/Elasthan-Gewebe sollten nicht als identisches Material betrachtet werden. Wird ein dehnbares Gewebe stärker gespannt, kann es am Anfang gerade erscheinen, während sich die Rapportverhältnisse weiter oben verändern. Bei einer Transferpresse für Polyestergewebe ist die Spannung eine zu prüfende Variable und keine Einstellung, die automatisch erhöht werden sollte.
Wie decken sich Ausrichtungsprobleme bei sich wiederholenden Mustern und vollflächigen Drucken auf?
Kleine Trackingfehler werden bei Wiederholungen deutlicher sichtbar.
Ein einzelnes Logo kann geringfügige Positionsänderungen kaschieren. Durchgehende Streifen, geometrische Musterwiederholungen, verbundene Ränder und Flächengrafiken hingegen nicht. Wenn Papier und Stoff nicht mehr dem gleichen Bezugspfad folgen, wird der Unterschied mit jeder Wiederholung deutlicher. Daher sollte die Designfreigabe die vollständige Musterwiederholung, beide Außenkanten und eine ausreichende Länge umfassen, um einen sich entwickelnden Fehler zu erkennen.
Volle Breite lässt weniger Raum für die Rückstellung.
Bei randlosen Drucken für Heimtextilien, Soft Signage, Fahnen und lange Stoffbahnen ist wenig Spielraum für seitliche Verschiebungen vorhanden. Es geht nicht nur darum, ob die Maschine die Rollenbreite verarbeiten kann. Die Teams müssen auch die Breite des Druckmotivs, die effektive Arbeitsbreite, den Beschnittzugabe und den Eintrittspunkt von Papier und Stoff in die Druckmaschine vergleichen. Eine korrekte Zentrierung zu Beginn ist zwar hilfreich, garantiert aber keine stabile Stoffausrichtung während des gesamten Druckvorgangs.
Einen gemeinsamen Referenzpfad für Papier, Stoff und Kunstwerke
Betrachten Sie bedrucktes Papier, Stoffrolle und Stofftransport als eine Einheit. Prüfen Sie, ob Papier- und Stoffbreite für den Druckvorgang geeignet sind, die Musterrapporte korrekt vorbereitet sind und der Druckbereich das Motiv nicht zu nah an eine instabile Kante drängt. Ein kurzer Probedruck mit Rapportmarkierungen an beiden Seiten ist aussagekräftiger als die Beurteilung nur der Bildmitte.
Welche Prozessvariablen beeinflussen am häufigsten die Transferkonsistenz?
Beim Druck geht es um den Kontakt über die gesamte Arbeitsbreite.
Druck hilft, Papier und Polyester während des Transfers in kontrolliertem Kontakt zu halten. Er ist jedoch kein Allheilmittel für schwache Farben. Zu geringer oder ungleichmäßiger Kontakt kann zu lokal hellen Stellen führen, während zu hoher Druck je nach Material und Motiv andere Probleme verursachen kann. Analysieren Sie zunächst das Muster und prüfen Sie dann, ob der Kontakt über die gesamte Arbeitsbreite gleichmäßig ist.
Die JM-600 verfügt über ein doppeltes pneumatisches Drucksystem. Im Workflow einer Rollen-zu-Rollen-Heißpresse ist dies relevant, da die Druckregelung in dieselbe Kategorie wie das Stoffverhalten, die Papierführung und die Transferbedingungen gehört. Dies ersetzt zwar nicht die Notwendigkeit, den vorgesehenen Stoff zu testen, bietet den Produktionsteams aber ein definiertes Maschinenmerkmal, das sie bewerten können, wenn es auf gleichmäßigen Kontakt ankommt.
Geschwindigkeit verändert das Operationsfenster
Die Laufgeschwindigkeit beeinflusst nicht nur die Tagesleistung, sondern auch das gesamte Prozessfenster. Eine höhere Einstellung, die für wenige Meter akzeptabel erscheint, ist möglicherweise nicht die optimale Lösung für ein bestimmtes Material, eine bestimmte Druckflächenabdeckung oder eine bestimmte Zuführungskonfiguration. Changfa gibt für diese Maschine einen Transfergeschwindigkeitsbereich von 120–300 m/h an. Nutzen Sie diesen Bereich, um einen stabilen Betriebspunkt für den jeweiligen Auftrag zu ermitteln, anstatt die höchste angegebene Geschwindigkeit als Zielwert für jeden Lauf zu verwenden.
Die Vorschubspannung hält die Materialien synchronisiert
Die Spannung von Papier und Stoff muss so beschaffen sein, dass sich beide Materialien falten-, schief- oder dehnungsfrei bewegen können. Bleibt das Papier gerade, während der Stoff wandert, oder sieht der Stoff zwar flach aus, verändert sich aber das Rapportmuster, bewegen sich die beiden Materialien nicht mehr wie eine kontrollierte Bahn. Verändern Sie in jedem Versuch eine Variable und notieren Sie, welche Bewegung auftritt, wo sie zuerst sichtbar wird und ob sie mit zunehmender Entfernung ansteigt.
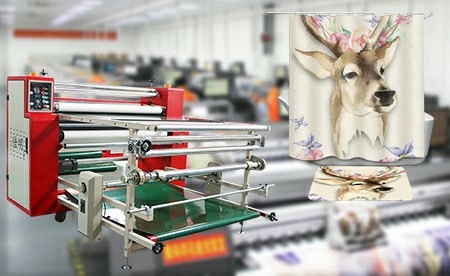
Warum sind die Deckenführung und der Transportweg für die Stoffausrichtung wichtig?
Drift kann sich aufbauen, bevor es jemand bemerkt.
Seitliche Bewegungen sind nicht immer schon auf dem ersten Meter sichtbar. Eine allmähliche Abweichung wird erst dann erkennbar, wenn ein langes Rapportmuster den Rand des Stoffes erreicht oder wenn Papier und Stoff bereits so weit verschoben wurden, dass sich eine geringfügige Abweichung gebildet hat. Daher sollten Bediener beide Ränder regelmäßig überprüfen, anstatt auf einen sichtbaren Fehler am Rollenende zu warten.
Trennen Sie das Laufverhalten der Decke von den Symptomen der Stoffspannung.
Faltenbildung oder Kantenverschiebungen können auf Materialvorbereitung, Spannung, Probleme im Zuführweg oder die Beschaffenheit des Förderbandes zurückzuführen sein. Wiederholtes Ändern der Gewebespannung ohne Überprüfung des restlichen Förderwegs kann die eigentliche Ursache verschleiern. Achten Sie auf ein Muster: Tritt das Problem nur bei einer Geweberolle, nur auf einer Seite oder erst nach einer bestimmten Länge auf? Diese Hinweise helfen, eine Materialreaktion von einem Problem mit der Materialführung zu unterscheiden.
Changfa führt für die JM-600 eine automatische Förderband- und eine automatische Materialbahnkorrektur auf. Diese Funktionen bieten zusätzliche Kontrollpunkte, um den Materialweg im Dauerbetrieb stabil zu halten. Sie sollten jedoch stets im Rahmen der routinemäßigen Bahnprüfungen betrachtet werden und stellen keine Garantie dafür dar, dass jedes Gewebe ohne Einrichtung oder Überwachung perfekt ausgerichtet bleibt.
Was verrät das Fehlermuster über die wahre Ursache?
Farbvariation vom Anfang bis zum Ende
Wenn sich die Farbe beim Transfer im Laufe des Auftrags verändert, überprüfen Sie zunächst die Prozessstabilität. Vergleichen Sie Geschwindigkeit, Kontakt, Materialzustand und den Zeitpunkt, an dem die Abweichung auftritt. Vermuten Sie nicht vorschnell die Tinte, das Papier, den Stoff oder die Maschine selbst. Der Fehler kann durch eine Änderung im Produktionsprozess und nicht nur durch eine einzelne Komponente verursacht werden.
Eine Kante verschiebt sich oder die Wiederholungsbewegungen erfolgen über eine bestimmte Distanz
Verschiebt sich eine Kante allmählich, überprüfen Sie Papier- und Stoffführung, Rollenvorbereitung, Transportweg und seitliche Abweichungen. Ändert sich das Muster mit zunehmender Distanz, prüfen Sie erneut die Synchronisierung zwischen Papier und Stoff. Dies ist in der Regel aussagekräftiger als die Änderung von Übertragungseinstellungen, die die Bewegungsrichtung nicht berücksichtigen.
Falten und lokale Lichtflecken deuten auf unterschiedliche Untersuchungen hin.
Wiederholte Faltenbildung an den Seiten deutet darauf hin, dass der Zustand der Rolle, das Dehnverhalten des Gewebes oder die Zuführung überprüft werden müssen. Lokale Lichtübertragungsstellen legen nahe, den Kontakt und die Druckverteilung zu prüfen. Es empfiehlt sich, den Fehler vor jeder Einstellungsänderung zu beschreiben: Wo tritt er auf? Tritt er wiederholt auf? Folgt er der Richtung des Gewebes, des Papiers oder der Transportstrecke? Diese Dokumentation ermöglicht eine gezieltere Fehlersuche und trägt zu reproduzierbaren Ergebnissen beim Polyester-Transferpressen bei.
Was sollte vor der Weiterverarbeitung einer Polyesterbestellung geklärt werden?
Bestätigen Sie gemeinsam das Material und das Kunstwerk
Erfassen Sie die Stoffzusammensetzung, die nutzbare Breite, das Gewicht, die Elastizität und den Zustand der Rolle. Vergleichen Sie diese Angaben anschließend mit dem Rapport des Druckmotivs, der Druckbreite, dem Randzugabe und der Breite des Transferpapiers. Es geht nicht darum, ob eine Rollentransfermaschine eine große Nennbreite auf Papier hat, sondern darum, ob der gesamte Druckvorgang innerhalb ihrer effektiven Breite und unter Einhaltung praktischer Toleranzen ablaufen kann.
Prüfen Sie den Maschinenpfad, bevor Sie die Ausgabeleistung erhöhen.
Vor dem längeren Produktionslauf sollten Druck, Zuführungsweg, Spannung, Geschwindigkeit, Zustand der Druckmatte und die Einstellungen zur Abweichungskontrolle überprüft werden. Der Anfang, die Mitte und das Ende des Versuchs sind dabei zu kontrollieren. Dabei sind beide Kanten, die Passgenauigkeit, Faltenbildung und die Gleichmäßigkeit des Wärmetransfers zu prüfen. So wird der kontinuierliche Wärmetransfer auf Textilien zu einer dokumentierten Produktionsentscheidung und nicht zu einer Reihe von Korrekturen in letzter Minute.
Bereiten Sie die richtigen Details für eine Maschinendiskussion vor
Changfa Digital bietet seit über 15 Jahren digitale Druckdienstleistungen an und deckt dabei die gesamte Bandbreite von Sublimationspapierproduktion bis hin zu digitalen Druckworkflows ab. Sortiment an WärmeübertragungsmaschinenBitte senden Sie uns die Stoffbreite und -zusammensetzung, den Zustand der Rolle, das Druckbildformat, das Rapport- oder Vollbreitenlayout, die erwartete Ausbringungsmenge und die typische Auftragslänge. Diese Angaben ermöglichen es uns, die Arbeitsbreite, den Produktionsbereich, die Druckeinstellung und die Anforderungen an die Zuführung anhand eines konkreten Auftrags und nicht anhand einer allgemeinen Maschinenbeschreibung zu besprechen.
Schlussfolgerung
Gleichmäßige Polyesterübertragung erfordert Systemsteuerung und ist nicht von einer einzelnen Temperatur- oder Druckeinstellung abhängig. Materialbreite, -gewicht und -elastizität, Rapport und Randabstände der Druckvorlage, Druck, Spannung und Geschwindigkeit sowie die Steuerung von Drucktuch und Materialtransport müssen gemeinsam überprüft werden. Eine Rollen-zu-Rolle-Heißpresse sollte danach beurteilt werden, wie diese Faktoren während des gesamten Druckvorgangs kontrolliert bleiben, insbesondere bei Rapporten und vollflächigen Grafiken, die wenig Spielraum für Abweichungen lassen.
Für die kontinuierliche Polyesterproduktion kann die JM-600 von Changfa Digital anhand derselben praktischen Kriterien bewertet werden: 1700 mm oder 1900 mm effektive Breite, ein angegebener Transfergeschwindigkeitsbereich von 120–300 m/h, doppelter pneumatischer Druck und automatische Abweichungskorrektur. Benötigen Sie eine Empfehlung, die auf Ihre Produktionsbedingungen zugeschnitten ist? Senden Sie Changfa Ihre Projektdetails, einschließlich Stoffbreite und -zusammensetzung, Rollenzustand, Layout der Druckvorlage, erwartete Ausbringungsmenge und Auftragslänge, für eine fokussierte Maschinendiskussion.
Häufig gestellte Fragen
Frage 1: Warum verschiebt sich Polyestergewebe bei kontinuierlicher Wärmeübertragung?
A1: Eine fortschreitende Verschiebung kann durch Papier- und Stoffspuren, Ausrichtung des Zuführungswegs, Walzenvorbereitung, Spannung oder seitliche Abweichungen verursacht werden. Prüfen Sie, ob die Verschiebung an einer Kante, nach einer bestimmten Strecke oder an einer Materialwalze auftritt, bevor Sie die Heizeinstellungen ändern.
Frage 2: Benötigt dehnbares Polyester beim Wärmetransfer eine andere Spannung?
A2: Polyester/Spandex-Mischgewebe kann sich anders verhalten als reines, formstabiles Polyester. Die optimale Fadenspannung sollte durch einen Probelauf am tatsächlichen Material überprüft werden. Zu hohe Fadenspannung kann zwar zunächst zu einem geraden Erscheinungsbild führen, jedoch die Rapportverhältnisse verändern oder später Transportprobleme verursachen.
Frage 3: Worauf sollten Käufer bei der Auswahl einer Rollen-Wärmetransfermaschine für Polyester achten?
A3: Prüfen Sie die effektive Breite, Stoffart und -breite, den erwarteten Ausstoß, die Druck- und Vorschubsteuerung, die Abweichungskorrektur, das Druckbildformat und die übliche Auftragslänge. Die Entscheidung für eine Transferpresse für Polyestergewebe ist fundierter, wenn die Maschine anhand des tatsächlichen Materialwegs und des Produktionsrisikos verglichen wird, und nicht nur anhand einer einzelnen Geschwindigkeitsangabe.


