

بيع ساخن
التطبيق
Phone:+86-15215969856 E-Mail: 396838165@qq.com

قد تتسبب الطباعة الرقمية على المنسوجات بكميات كبيرة في فقدان المواد قبل ظهور اللفة المرفوضة. غالبًا ما تبدأ عمليات إعادة الطباعة والتنظيف غير المخطط له والورق المهدر وعيوب النقل باختلافات طفيفة بين مخرجات الطابعة، وتوصيل الحبر، وسلوك الورق، وقدرة النقل الحراري، والهدف الفعلي للطلب. بدلًا من اعتبار الهدر تكلفة ورقية فقط، تحتاج فرق الإنتاج إلى دراسة سير عمل طباعة المنسوجات بالكامل، وتحديد النقطة التي تصبح عندها العملية القابلة للتكرار غير مستقرة.
أين تبدأ النفايات فعلياً في الطباعة الرقمية للمنسوجات بكميات كبيرة؟
عمليات الإعداد والاختبارات التشغيلية وخسائر التغيير
يُعدّ صندوق النفايات مؤشرًا متأخرًا. غالبًا ما يبدأ الهدر أثناء تجهيز العمل: تحميل تصميم جديد، أو تغيير عرض الورق، أو تعديل اللون، أو إعادة لفّ لفة الورق بعد تغييرها. يستهلك كل تعديل ورقًا وحبرًا قبل أن يتأكد فريق الإنتاج من إمكانية تشغيل المجموعة الكاملة بسلاسة. لذا، يُفضّل أن يفصل سجل الإنتاج المفيد بين عدادات الإعداد، والعدادات المعتمدة، وعدادات إعادة الطباعة، بدلًا من التعامل مع كل عداد مطبوع بنفس التكلفة.
السؤال المهم ليس ما إذا كانت العينة تبدو مقبولة، بل ما إذا كان سبب أي تصحيح معروفًا. فإذا زاد المشغل كثافة الحبر لتعويض مشكلة في النقل، فقد يتسبب ذلك في مشكلة أخرى في التجفيف أو معالجة الورق. إن إبقاء التصحيح الأول مرئيًا يمنع تحول الحل المؤقت إلى العملية الافتراضية.
انحراف العمليات الصغيرة عبر دورات الإنتاج الطويلة
يمكن لعينة بطول خمسة أمتار أن تخفي عيوبًا تظهر بوضوح بعد مئات الأمتار. قد يتحرك مسار الورق تدريجيًا، وقد يقل وقت التجفيف مع زيادة الإنتاج، وقد لا تتوافق مرحلة النقل مع الطابعة. في الطباعة الرقمية على المنسوجات، يُعدّ موقع العيب مهمًا: فالعيب الذي يظهر في بداية اللفة أو منتصفها أو نهايتها يستدعي فحصًا مختلفًا. وهذا أكثر فائدة من إلقاء اللوم مباشرةً على مادة استهلاكية واحدة.
كيف تُساهم قرارات اختيار الطابعة والحبر في خلق نفايات خفية؟
سرعة الإنتاج مقابل الإنتاج المستقر
لا تُجدي الإنتاجية العالية نفعًا إلا إذا كانت المرحلة الإنتاجية التالية قادرة على استيعابها دون التسبب في تأخيرات أو عيوب. فإعداد الطابعة الذي يتجاوز سرعة تجفيف الورق أو لفه أو نقله حراريًا يُنشئ طابورًا من المواد شبه المصنعة. قد تُطبع العدادات بسرعة، لكنها غير جاهزة للبيع بعد. ينبغي قياس كفاءة الطباعة بعدد الأقمشة النهائية المعتمدة لكل وردية، وليس بأعلى رقم مُسجل في إعداد واحد للآلة.
على سبيل المثال طابعة التسامي 5198-8 تم إدراجها بأبعاد طباعة 1800 مم وتكوين CMYK. هذه نقاط بداية عملية للتحقق من عرض التصميم وعرض الورق والناتج المستهدف معًا. لكنها لا تعني بالضرورة أن كل تصميم وحمولة حبر وخط نقل يجب أن يعمل بنفس السرعة.
توصيل الحبر، وملاءمة رأس الطباعة، والإخراج المتكرر
لا يقتصر فقدان الحبر الناتج عن نقصه على الأعطال الواضحة في الفوهات. فقد يؤدي تغيير في تدفق الحبر، أو عدم توافق رأس الطباعة، أو تكرار دورة التنظيف، إلى زيادة استهلاك الحبر وإعادة الطباعة قبل أن يصبح العطل واضحًا. والحل الأمثل هو التأكد من أن الحبر ورأس الطباعة وإعدادات معالج الصور النقطية (RIP) وحمل الورق تعمل كمجموعة واحدة، ثم تشغيل البرنامج لفترة محددة قبل زيادة الإنتاج.
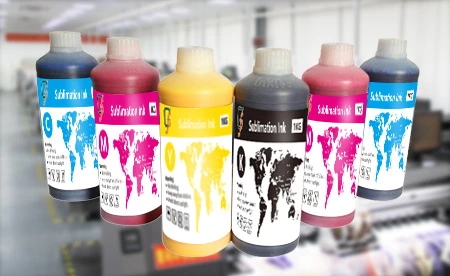
تشانغفا 1963 سلسلة حبر التسامي يُستخدم هذا المنتج مع طابعات 5198-8 و6198-8 ورؤوس الطباعة Epson DX4 وDX5 وDX7. تشمل خصائصه المذكورة لزوجة منخفضة، واستهلاكًا منخفضًا للحبر، وأداءً ممتازًا في نقل البيانات، وثباتًا في الطباعة. تدعم هذه التفاصيل التحقق من التوافق، ولكن ينبغي على المشتري التأكد من حالة رأس الطباعة الفعلية، وتغطية الصورة، ونوع الورق، وعملية نقل البيانات قبل اعتماد النتيجة كمعيار للطباعة على المدى الطويل.
لماذا قد يؤدي استخدام ورق التسامي إلى زيادة النفايات في عمليات الطباعة الطويلة؟
وزن الورق بالجرام، وحمل الحبر، وسلوك التجفيف
الورق ليس مجرد وسيلة نقل بين الطابعة ومكبس الحرارة. فوزنه، وطلاءه، وكمية الحبر فيه، وطريقة تجفيفه، كلها عوامل تؤثر على قدرة الصورة المطبوعة على التحرك بسلاسة عبر خط الطباعة دون انحراف أو تلف في الحواف أو عدم انتظام في عملية الطباعة. قد يُقلل الوزن الأساسي المنخفض من استهلاك المواد، لكن يجب أن يظل الورق ثابتًا بما يكفي للطابعة، وتغطية الصورة، ومسار الورق. الخيار الأمثل هو الورق الذي يتحكم في عملية الطباعة نفسها، وليس اختيار أخفّ المواصفات بمعزل عن غيرها.
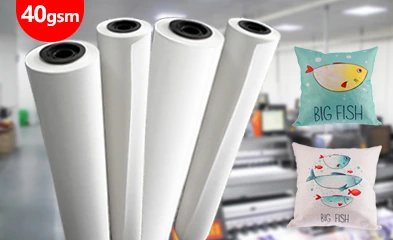
تشانغفا ورقة نقل التسامي 40gsm يُستخدم هذا المنتج لطباعة المنسوجات ذات التنسيق العريض باستخدام حبر التشتيت وأقمشة البوليستر، بعرض يتراوح من 132 سم إلى 190 سم وبطول 1000 متر. تتميز مواصفاته بطبقة طلاء نظيفة وتجفيف سريع حتى مع عمليات الطباعة الطويلة. وهذا ما يجعله خيارًا مثاليًا عند التحقق من عرض الورق وكمية الحبر والتغذية المستمرة بما يتناسب مع الطلبية المخطط لها.
عرض اللفة، وثبات التغذية، ومساحة الطباعة القابلة للاستخدام
قد يكون عرض لفة الورق كافيًا من الناحية التقنية، ومع ذلك قد يتسبب في خسائر يمكن تجنبها. إذا كانت مساحة الطباعة لا تترك مساحة كافية للتتبع أو القص أو تكرار التصميم، فقد يضطر المشغلون إلى تصحيح مسار الورق مرارًا وتكرارًا أو التخلص من حواف الورق. لذا، قِس عرض الطباعة الفعلي، وليس عرض اللفة الاسمي، وقارنه بعرض الرسم الفعلي وعرض النقل اللاحق.
تُنتج شركة تشانغفا ورق التسامي بدءًا من الورق الأساسي مرورًا بالطلاء والتقطيع. تشمل عملياتها في مجال الورق أربعة خطوط طلاء، وأربع ورش تقطيع، وعشر آلات تقطيع للأنابيب ذات قطر 2 بوصة و3 بوصات. بالنسبة للمشترين، يُعد هذا التنوع مفيدًا عند الحاجة إلى مناقشة متطلبات عرض اللفة، واللب، والطلاء، والتعبئة معًا، بدلًا من التعامل مع لفة الورق كعنصر بديل عام.
أين يمكن أن يحول النقل الحراري طباعة جيدة إلى خردة؟
إنتاجية الطابعة مقابل سعة نقل الحرارة
لفة النقل المطبوعة ليست نسيجًا نهائيًا. إذا كانت مرحلة النقل تفتقر إلى العرض أو السرعة أو الضغط أو التحكم في التغذية اللازمين للمنتج المطبوع، فإن القيمة التي تم إنشاؤها مسبقًا تظل معرضة للخطر. قارن عرض الطباعة النهائي المطلوب مع العرض الفعال لآلة النقل الحراري ونطاق التشغيل العملي قبل تحديد الطاقة الإنتاجية اليومية. يجب إجراء هذه المقارنة على القماش الفعلي، وليس على الورق فقط.
إن آلة نقل الحرارة باللفائف JM-800 يُدرج هذا الجهاز بعرض فعال يبلغ 1700 مم أو 1900 مم، ونطاق سرعة نقل يتراوح بين 300 و500 متر/ساعة، ونظام ضغط هوائي مزدوج، وتصحيح تلقائي لانحراف الناقل والغطاء. تعالج هذه الضوابط نقاط الخطر الحقيقية في خط الإنتاج المستمر: التلامس عبر الشريط، ونطاق سرعة قابل للمطابقة مع الإنتاج، والتتبع الجانبي. مع ذلك، فهي لا تُغني عن اختبار مسار القماش والورق معًا.
أخطاء المحاذاة، ونقل غير متساوٍ، وإعادة العمل
قد تُرفض صورة مطبوعة واضحة حتى بعد نقلها إذا لم يتحرك الورق والقماش معًا، أو كان الضغط غير متساوٍ، أو انزاحت المادة على عرض منطقة العمل. لذا، تحقق من كلا الحافتين، وكرر عملية التسجيل، وتأكد من كثافة اللون في بداية ووسط ونهاية التجربة. قد لا تكشف عينة مركزية واحدة عن العيب الدقيق الذي يؤدي إلى رفض لفة كاملة.
ما الذي يجب على المشترين التحقق منه قبل الانتقال إلى الإنتاج بكميات كبيرة؟
قم بتشغيل مجموعة الطابعة والحبر والورق الفعلية
تستخدم التجربة الفعّالة الطابعة والحبر والورق وتغطية التصميم والقماش وآلة النقل المخصصة للطلب. قد يؤدي استبدال مادة واحدة أثناء الاختبار إلى إظهار خط الإنتاج مستقرًا ظاهريًا دون إثبات استقرار إعداد الإنتاج. سجّل طراز الطابعة وعرض الطباعة وإعدادات التمرير وتكوين الحبر ووزن الورق وعرضه وبنية القماش وعرض النقل ومعايير الموافقة قبل بدء التجربة.
ينبغي أن يُحدد السجل أيضًا أول عيب في الطباعة: ظهور خطوط، أو سطح مبلل، أو انزياح الحواف، أو ضعف النقل، أو تغير اللون، أو عدم انتظام الطباعة. هذا من شأنه أن يحول أي نقاش لاحق مع المورد إلى نقاش فني مدعوم بالأدلة بدلاً من مجرد شكوى عامة حول الجودة.
قارن بين عينة قصيرة وفترة تشغيل متواصلة أطول
استخدم عينة صغيرة للتأكد من اتجاه اللون وموضع التصميم، ثم استخدم عينة أكبر للتأكد من إمكانية التكرار. قارن القياس الأول المعتمد مع القياسات اللاحقة عند كلا الحافتين. إذا ظهر العيب بعد تشغيل متواصل، فاحتفظ بالوقت وإعدادات الإخراج وتفاصيل لفة الورق وظروف النقل. توضح هذه المعلومات ما إذا كانت المشكلة تتعلق بسلوك المادة أو حالة الماكينة أو توازن الطاقة الإنتاجية.
كيف يمكن للفرق تقليل الهدر في جميع مراحل عملية طباعة المنسوجات؟
موازنة قدرة الطباعة والنقل الحراري قبل زيادة الإنتاج
يتطلب تقليل هدر المواد تحقيق التوازن في خط الإنتاج بأكمله. يجب تخطيط إنتاج الطابعة، ومعالجة الورق، ونقل الحرارة بناءً على أبطأ نقطة إنتاج خاضعة للتحكم. عندما يزيد المشتري الإنتاج اليومي دون التحقق من هذا التوازن، قد يتبدد الربح الظاهري على شكل إعادة طباعة، أو لفائف ورق محتجزة، أو أقمشة مرفوضة. يجب أن توضح خريطة السعة العرض القابل للاستخدام ونطاق التشغيل المستقر في كل مرحلة، وليس فقط القدرة الإجمالية لآلة واحدة.
هنا تكمن قدرة Changfa على تقديم أكثر من مجرد منتج واحد: فالطابعة 5198-8، وحبر 1963، وورق 40 غ/م²، وآلة النقل JM-800، تمثل مراحل منفصلة ضمن مسار إنتاج واحد. وبمراجعتها مع بيانات الطلب نفسها، يسهل تحديد ما إذا كان القيد يكمن في إنتاجية الطباعة، أو في خصائص الحبر والورق، أو في سعة النقل.
استخدم سجل ما قبل الإنتاج القابل للتكرار لإعادة الطلبات وتغييرات العمليات
لا ينبغي أن يؤدي تكرار الطلب إلى إعادة بدء دورة استكشاف الأخطاء وإصلاحها. احتفظ بالتصميم المعتمد، وتكوين القماش وعرضه، وعرض الطباعة القابل للاستخدام، ومواصفات الورق، وإعدادات الحبر، وإعدادات النقل، ونتائج فحص المراحل الثلاث (البداية، والوسط، والنهاية) معًا. عند تغيير أي متغير، قم بإجراء تجربة محددة بدلًا من تعديل عدة متغيرات في آن واحد. هذا النهج يحمي كفاءة الطباعة لأنه يوفر للمشغلين أساسًا معروفًا وللمشترين أساسًا أوضح للموافقة على الإنتاج.
استنتاج
نادراً ما يكون للهدر في الطباعة الرقمية على المنسوجات بكميات كبيرة سبب واحد معزول. فمخرجات الطابعة، وسلوك الحبر، ومعالجة الورق، وقدرة النقل الحراري، وسجلات التحكم في التشغيل، كلها عوامل تؤثر على كمية الإنتاج القابل للاستخدام الذي يتحول إلى مواد معاد تدويرها أو خردة. تبدأ خطة إنتاج أكثر موثوقية بمطابقة سير عمل الطباعة على المنسوجات بالكامل واختبار التركيبة الفعلية قبل زيادة حجم الطلب.
لإجراء مراجعة عملية، قم بإعداد نوع القماش وعرض الطباعة، ومخرجات الطباعة المستهدفة، ونوع الطابعة، وإعدادات الحبر، ووزن الورق (GSM) وعرضه، وعرض النقل، وأعراض الهدر أو إعادة الطباعة المتكررة. ثم شارك تفاصيل الإنتاج مع شركة تشانغفا لتركيز النقاش على نقطة الإنتاج التي تحتاج إلى تغيير.
الأسئلة الشائعة
س1: من أين تبدأ عادةً نفايات المواد في الطباعة الرقمية للمنسوجات بكميات كبيرة؟
ج1: قد يبدأ ذلك أثناء الإعداد، أو تغيير الإعدادات، أو توصيل الحبر، أو تغذية الورق، أو نقل الحرارة. غالبًا ما تكون النفايات المرئية هي النتيجة النهائية لعدم تطابق سابق. لذا، يُنصح بفصل عدادات الإعداد، والمخرجات المعتمدة، وإعادة الطباعة، حتى يتمكن الفريق من تحديد مواضع انحراف استخدام المواد عن العملية المخططة.
س2: لماذا يمكن أن يؤدي إعداد يجتاز عينة قصيرة إلى هدر في عملية تشغيل أطول؟
أ2: قد لا تكشف عينة قصيرة عن الانحراف التدريجي في التغذية أو التجفيف أو توازن الإخراج أو ظروف النقل. يُظهر تشغيل متواصل أطول ما إذا كان الورق والقماش يظلان متوازيين، وما إذا كانت الصورة تظل ثابتة عبر العرض القابل للاستخدام، وما إذا كانت مرحلة النقل تواكب الطابعة.
س3: ما المعلومات التي يجب على المشترين إعدادها قبل تحسين سير عمل طباعة المنسوجات؟
أ3: جهّز طراز الطابعة، وعرض الطباعة، والمخرجات المخططة، وتكوين الحبر، ووزن الورق (GSM) وعرضه، وعرض النقل، ونوع القماش، وتغطية التصميم، وأهم أعراض إعادة الطباعة أو الهدر. يُمكّن هذا المورّد من تقييم مسار الإنتاج بالكامل بدلاً من التوصية بمنتج بناءً على مواصفات غير مكتملة.


