

¿Qué factores generan desperdicio en la impresión digital textil de alto volumen?
Venta caliente
APLICACIÓN
Phone:+86-15215969856 E-Mail: 396838165@qq.com

La impresión digital textil de alto volumen puede provocar pérdidas de material mucho antes de que se detecte un rollo defectuoso. Las reimpresiones, la limpieza no planificada, el papel desechado y los defectos de transferencia suelen comenzar con pequeñas discrepancias entre la salida de la impresora, la dosificación de la tinta, el comportamiento del papel, la capacidad de transferencia térmica y el objetivo real del pedido. En lugar de considerar el desperdicio como un coste exclusivo del papel, los equipos de producción deben analizar todo el flujo de trabajo de la impresión textil y el punto en el que un proceso repetible comienza a desestabilizarse.
¿Dónde se originan realmente los residuos en la impresión digital textil de alto volumen?
Configuración, pruebas y pérdidas por cambio de formato
El contenedor de desperdicios es un indicador tardío. El desperdicio suele comenzar mientras se prepara un trabajo: se carga una nueva repetición de diseño, se cambia el ancho del papel, se realiza un ajuste de color o se enhebra un rollo después de un cambio. Cada ajuste consume papel y tinta antes de que el equipo de producción haya confirmado si la combinación completa puede funcionar de manera estable. Por lo tanto, un registro de producción útil separa los metros de configuración, los metros aprobados y los metros de reimpresión, en lugar de considerar cada metro impreso como si tuviera el mismo costo.
La cuestión importante no es si una muestra tiene un aspecto aceptable, sino si se conoce la causa de la corrección. Si un operario aumenta la densidad de la tinta para compensar un problema de transferencia, la línea puede generar un segundo problema durante el secado o la manipulación del papel. Mantener visible la primera corrección evita que una solución temporal se convierta en el procedimiento habitual.
Pequeñas desviaciones en los procesos a lo largo de series de producción extensas.
Una muestra de cinco metros puede ocultar defectos que se hacen evidentes tras cientos de metros. El seguimiento del papel puede variar gradualmente, el tiempo de secado puede reducirse a medida que aumenta la producción y la etapa de transferencia puede dejar de coincidir con la impresora. En la impresión textil digital, la ubicación del defecto es crucial: una falla que aparece al principio, en el medio o al final de un rollo requiere una investigación diferente. Esto resulta más útil que culpar inmediatamente a un único consumible.
¿Cómo influyen las decisiones sobre impresoras y tintas en el desperdicio oculto?
Velocidad de producción frente a producción estable
Una alta producción solo es útil cuando la siguiente etapa de producción puede procesarla sin generar retrasos ni defectos. Una configuración de impresora que supera el tiempo de secado, bobinado o transferencia térmica del papel crea una cola de material semiacabado. Si bien la impresión de los metros puede ser rápida, aún no están listos para la venta. La eficiencia de impresión debe medirse en función de la cantidad de tela terminada aprobada por turno, no como la cifra más alta registrada en una configuración de máquina.
Por ejemplo, el Impresora de sublimación 5198-8 Se especifica con una dimensión de impresión de 1800 mm y configuración CMYK. Estos son puntos de partida prácticos para verificar el ancho del diseño, el ancho del papel y la salida deseada. Sin embargo, no implican que cada diseño, carga de tinta y línea de transferencia deba funcionar al mismo ritmo.
Suministro de tinta, ajuste del cabezal de impresión y salida repetible
Las pérdidas de tinta no se limitan a fallos evidentes en los inyectores. Un cambio en la fluidez de impresión, una incompatibilidad del cabezal o un ciclo de limpieza repetido pueden aumentar el consumo de tinta y provocar reimpresiones antes de que un fallo visible se vuelva grave. La solución adecuada es verificar que la tinta, el cabezal de impresión, la configuración del RIP y la carga de papel funcionen correctamente, y luego realizar una tirada controlada antes de aumentar la producción.
Changfa's Tinta de sublimación de la serie 1963 Se especifica para las impresoras 5198-8 y 6198-8, así como para los cabezales de impresión Epson DX4, DX5 y DX7. Entre sus características destacan la baja viscosidad, el bajo consumo de tinta, un buen rendimiento de transferencia y la estabilidad de impresión. Estos detalles permiten comprobar la compatibilidad, pero el comprador debe verificar el estado del cabezal de impresión, la cobertura de la imagen, el papel y el proceso de transferencia antes de utilizar el resultado como referencia para tiradas largas.
¿Por qué el papel de sublimación puede generar muchos residuos en tiradas largas?
Gramaje del papel, carga de tinta y comportamiento de secado.
El papel no es simplemente un soporte entre la impresora y la prensa térmica. Su gramaje, recubrimiento, cantidad de tinta y comportamiento de secado influyen en si la imagen impresa puede avanzar por la línea sin desfase, daños en los bordes o una liberación irregular. Un gramaje menor puede reducir el consumo de material, pero aun así debe mantener la estabilidad para la impresora, la cobertura de la imagen y el recorrido de la banda. La elección correcta es la del papel que controla el trabajo en sí, no la especificación más ligera de forma aislada.
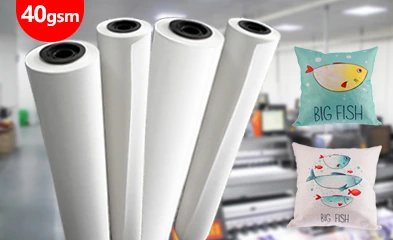
Changfa's Papel de transferencia de sublimación 40gsm Se especifica para tintas dispersas y tejidos de poliéster en impresión textil de gran formato, con anchos de 132 cm a 190 cm y rollos de 1000 m. Su especificación de producto describe un recubrimiento limpio y un secado rápido para tiradas largas. Esto resulta relevante cuando un equipo verifica si el ancho del papel, la carga de tinta y la alimentación continua se ajustan al pedido previsto.
Ancho del rollo, estabilidad de la alimentación y área de impresión útil
Un rollo puede tener el ancho técnicamente suficiente y aun así generar pérdidas evitables. Si el área impresa deja poco margen para el seguimiento, el recorte o la repetición del diseño, los operarios pueden corregir repetidamente la trayectoria de la banda o desechar el material de los bordes. Mida el ancho de impresión útil, no el ancho nominal del rollo, y compárelo con el ancho real del gráfico y el ancho de transferencia posterior.
Changfa produce papel de sublimación, desde papel base hasta recubrimiento y corte. Su planta de papel cuenta con cuatro líneas de recubrimiento, cuatro talleres de corte y diez máquinas de corte para núcleos de 2 y 3 pulgadas. Para los compradores, esta amplia gama de opciones resulta útil cuando un proyecto requiere considerar conjuntamente el ancho del rollo, el núcleo, el recubrimiento y los requisitos de embalaje, en lugar de tratar un rollo de papel como un simple reemplazo genérico.
¿En qué casos la transferencia térmica puede convertir una buena impresión en basura?
Rendimiento de la impresora frente a capacidad de transferencia de calor
Un rollo de transferencia impreso no es un tejido terminado. Si la etapa de transferencia carece del ancho, la velocidad, la presión o el control de alimentación necesarios para la impresión, el valor ya generado en etapas anteriores corre peligro. Compare el ancho final requerido por la impresora con el ancho efectivo y el rango de funcionamiento práctico de la máquina de transferencia térmica antes de determinar la capacidad diaria. Esta comparación debe realizarse con el tejido real, no solo con el papel.
El Máquina de transferencia de calor por rodillos JM-800 Se especifica con un ancho efectivo de 1700 mm o 1900 mm, un rango de velocidad de transferencia de 300 a 500 m/h, un sistema de doble presión neumática y corrección automática de la desviación de la cinta transportadora y la mantilla. Estos controles abordan los puntos de riesgo reales en una línea continua: contacto transversal a la banda, un rango de velocidad que se puede ajustar a la producción y seguimiento lateral. Sin embargo, no eliminan la necesidad de probar el recorrido de la tela y el papel en conjunto.
Errores de alineación, transferencia desigual y retrabajo.
Una imagen impresa nítida puede rechazarse tras la transferencia si el papel y la tela no se desplazan juntos, la presión es irregular o la banda se desvía a lo largo del ancho de trabajo. Compruebe ambos bordes, el registro de repetición y la densidad del color al principio, en el medio y al final de la prueba. Una sola muestra central puede pasar por alto el defecto exacto que provoca el rechazo de todo el rollo.
¿Qué deben validar los compradores antes de pasar a la producción en grandes volúmenes?
Ejecutar la combinación real de impresora, tinta y papel.
Una prueba significativa utiliza la impresora, la tinta, el papel, la cobertura del diseño, la tela y la máquina de transferencia previstas para el pedido. Sustituir un material durante la prueba puede dar la impresión de que la línea es estable sin demostrar que la configuración de producción lo sea. Registre el modelo de impresora, el ancho de impresión, la configuración de pasada, la configuración de tinta, el gramaje y el ancho del papel, la composición de la tela, el ancho de transferencia y los criterios de aprobación antes de que comience la prueba.
El registro también debe identificar el primer modo de falla: bandas, superficie húmeda, desplazamiento de bordes, transferencia deficiente, cambio de color o registro irregular. Esto convierte una conversación posterior con el proveedor en una discusión técnica con evidencia, en lugar de una queja general sobre la calidad.
Comparación de una muestra corta con una ejecución continua más larga.
Utilice una muestra corta para confirmar la dirección del color y la posición del diseño, y luego realice una tirada más larga para confirmar la repetibilidad. Compare la primera muestra aprobada con las posteriores en ambos extremos. Si el defecto se desarrolla solo después de un funcionamiento continuo, conserve el tiempo, la configuración de salida, los detalles del rollo de papel y las condiciones de transferencia. Estos datos permiten determinar si el problema se debe al comportamiento del material, al estado de la máquina o al equilibrio de capacidad.
¿Cómo pueden los equipos reducir los residuos en todo el proceso de impresión textil?
Equilibre la capacidad de impresión y transferencia de calor antes de aumentar la producción.
Reducir el desperdicio de material implica equilibrar toda la línea de producción. La impresión, el manejo del papel y la transferencia térmica deben planificarse en función del punto de producción controlado más lento. Si un comprador aumenta la producción diaria sin verificar este equilibrio, la ganancia aparente puede traducirse en reimpresiones, rollos retenidos o tela rechazada. Un mapa de capacidad debe mostrar el ancho útil y el rango de funcionamiento estable en cada etapa, no solo la capacidad máxima de una sola máquina.
Aquí es donde Changfa puede aportar más que un solo producto: la impresora 5198-8, la tinta 1963, el papel de 40 g/m² y la máquina de transferencia JM-800 corresponden a distintas etapas de una misma ruta de producción. Compararlos con los mismos datos de pedido facilita la identificación de si la limitación reside en la producción, el comportamiento de la tinta y el papel, o la capacidad de transferencia.
Utilice un registro de preproducción repetible para pedidos repetidos y cambios de proceso.
Un pedido repetido no debe reiniciar el ciclo de resolución de problemas. Mantenga juntos el diseño aprobado, la composición y el ancho de la tela, el ancho de impresión utilizable, las especificaciones del papel, la configuración de la tinta, los ajustes de transferencia y los resultados de las inspecciones iniciales, intermedias y finales. Cuando cambie una variable, realice una prueba definida en lugar de ajustar varias variables a la vez. Esta disciplina protege la eficiencia de la impresión, ya que proporciona a los operarios una base conocida y a los compradores una base más clara para aprobar la producción.
Conclusión
En la impresión digital textil de alto volumen, el desperdicio rara vez tiene una sola causa. La salida de la impresora, el comportamiento de la tinta, el manejo del papel, la capacidad de transferencia de calor y los registros de control de ejecución influyen en la cantidad de producción útil que se convierte en reproceso o desecho. Un plan de producción más fiable comienza por optimizar todo el flujo de trabajo de impresión textil y probar la combinación real antes de aumentar el volumen del pedido.
Para una revisión práctica, prepare el ancho de la tela y de impresión, la salida deseada, el modelo de impresora, la configuración de tinta, el gramaje y el ancho del papel, el ancho de transferencia y el problema recurrente de desperdicio o reimpresión. comparte los detalles de producción con Changfa. centrar el debate en el punto de producción que necesita cambiar.
Preguntas frecuentes
P1: ¿Dónde suele originarse el desperdicio de material en la impresión digital textil de alto volumen?
A1: Puede comenzar durante la configuración, los cambios de formato, la alimentación de tinta, la alimentación de papel o la transferencia de calor. El desperdicio visible suele ser el resultado final de un desajuste previo. Separe los medidores de configuración, de salida aprobada y de reimpresión para que el equipo pueda identificar dónde se produce la primera desviación del consumo de material con respecto al proceso planificado.
P2: ¿Por qué una configuración que procesa una muestra pequeña puede generar desperdicio en una ejecución más larga?
A2: Una muestra corta puede no revelar variaciones graduales en la alimentación, el secado, el equilibrio de salida o las condiciones de transferencia. Una prueba continua más larga muestra si el papel y la tela permanecen alineados, si la imagen se mantiene estable en todo el ancho útil y si la etapa de transferencia sigue el ritmo de la impresora.
P3: ¿Qué información deben preparar los compradores antes de mejorar un flujo de trabajo de impresión textil?
A3: Prepare el modelo de impresora, el ancho de impresión, la producción prevista, la configuración de tinta, el gramaje y el ancho del papel, el ancho de transferencia, el tipo de tejido, la cobertura del diseño y el principal problema de reimpresión o desperdicio. Esto permite al proveedor evaluar todo el proceso de producción en lugar de recomendar un producto basándose en una especificación incompleta.


