

Nguyên nhân nào gây ra lãng phí trong in ấn dệt kỹ thuật số quy mô lớn?
Bán nóng
Ứng dụng
Phone:+86-15215969856 E-Mail: 396838165@qq.com

In ấn vải kỹ thuật số khối lượng lớn, vật liệu có thể bị hao phí rất lâu trước khi cuộn giấy bị lỗi trở nên rõ ràng. Việc in lại, vệ sinh ngoài kế hoạch, giấy bị loại bỏ và các lỗi chuyển nhiệt thường bắt đầu từ những sai lệch nhỏ giữa đầu ra của máy in, lượng mực cung cấp, đặc tính của giấy, khả năng truyền nhiệt và mục tiêu đơn đặt hàng thực tế. Thay vì coi chất thải chỉ là chi phí giấy, các nhóm sản xuất cần xem xét toàn bộ quy trình in vải và điểm mà một quy trình lặp lại bắt đầu trở nên không ổn định.
Chất thải thực sự bắt đầu từ đâu trong quá trình in vải kỹ thuật số quy mô lớn?
Tổn thất trong quá trình thiết lập, chạy thử và chuyển đổi
Thùng phế liệu là một dấu hiệu muộn. Lãng phí thường bắt đầu ngay trong quá trình chuẩn bị công việc: tải mẫu thiết kế mới, thay đổi khổ giấy, điều chỉnh màu sắc hoặc luồn cuộn giấy sau khi thay đổi khuôn. Mỗi điều chỉnh đều tiêu tốn giấy và mực trước khi nhóm sản xuất xác nhận liệu toàn bộ hệ thống có thể hoạt động ổn định hay không. Do đó, một hồ sơ sản xuất hữu ích cần phân loại số mét in thử, số mét đã được duyệt và số mét in lại thay vì coi mỗi mét in ra đều có cùng chi phí.
Câu hỏi quan trọng không phải là mẫu in trông có chấp nhận được hay không, mà là liệu nguyên nhân của bất kỳ sự điều chỉnh nào đã được biết đến hay chưa. Nếu người vận hành tăng mật độ mực để bù đắp cho vấn đề truyền mực, đường in đó có thể tạo ra vấn đề thứ hai trong quá trình sấy khô hoặc xử lý giấy. Việc giữ cho sự điều chỉnh đầu tiên luôn hiển thị sẽ ngăn chặn giải pháp tạm thời trở thành quy trình mặc định.
Sự thay đổi nhỏ trong quy trình sản xuất kéo dài.
Một mẫu thử dài năm mét có thể che giấu những khuyết điểm chỉ lộ rõ sau khi in hàng trăm mét. Quá trình in có thể diễn ra từ từ, thời gian sấy có thể giảm khi sản lượng tăng, và giai đoạn chuyển giấy có thể không còn phù hợp với máy in. Trong in vải kỹ thuật số, vị trí của khuyết điểm rất quan trọng: lỗi xuất hiện ở đầu, giữa hoặc cuối cuộn giấy cho thấy cần phải điều tra theo hướng khác. Điều này hữu ích hơn là ngay lập tức đổ lỗi cho một vật tư tiêu hao duy nhất.
Việc lựa chọn máy in và mực in tạo ra những lãng phí tiềm ẩn như thế nào?
Tốc độ đầu ra so với sản lượng ổn định
Năng suất cao chỉ hữu ích khi giai đoạn sản xuất tiếp theo có thể tiếp nhận mà không gây ra sự chậm trễ hoặc lỗi. Cài đặt máy in vượt quá thời gian sấy giấy, cuộn giấy hoặc truyền nhiệt sẽ tạo ra một lượng lớn vật liệu bán thành phẩm. Các mét vải có thể được in nhanh chóng, nhưng chúng chưa thể bán được. Hiệu quả in ấn nên được đo bằng số lượng vải thành phẩm được chấp nhận mỗi ca làm việc, chứ không phải là con số cao nhất hiển thị trên một cài đặt máy duy nhất.
Ví dụ: Máy in thăng hoa 5198-8 Thông số này được liệt kê với kích thước in 1800 mm và cấu hình CMYK. Đó là những điểm khởi đầu thực tế để kiểm tra chiều rộng bản vẽ, chiều rộng giấy và kích thước đầu ra mục tiêu cùng nhau. Tuy nhiên, điều đó không có nghĩa là mọi bản vẽ, lượng mực và dây chuyền in đều phải hoạt động với tốc độ như nhau.
Hệ thống cấp mực, độ khít của đầu in và khả năng in lặp lại.
Tình trạng hao hụt mực in không chỉ giới hạn ở lỗi vòi phun rõ ràng. Sự thay đổi về tốc độ in, sự không khớp giữa đầu in hoặc chu kỳ làm sạch lặp đi lặp lại đều có thể làm tăng lượng mực tiêu thụ và tạo ra các bản in lại trước khi lỗi trở nên nghiêm trọng. Cách khắc phục đúng là xác nhận mực in, đầu in, cài đặt RIP và lượng giấy hoạt động đồng bộ, sau đó in một lượng bản in có độ dài được kiểm soát trước khi tăng sản lượng.
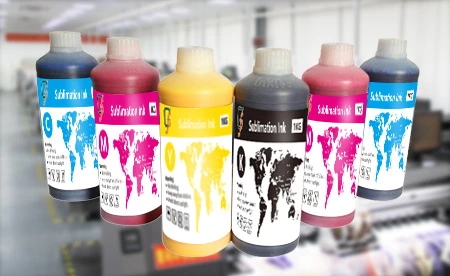
của Trường Phát Mực thăng hoa 1963 Series Loại mực này được chỉ định cho máy in 5198-8 và 6198-8, cũng như cho đầu in Epson DX4, DX5 và DX7. Các đặc tính được liệt kê bao gồm độ nhớt thấp, tiêu thụ mực thấp, hiệu suất truyền tải tốt và độ ổn định khi in. Những chi tiết này hỗ trợ việc kiểm tra khả năng tương thích, nhưng người mua vẫn nên đánh giá tình trạng thực tế của đầu in, độ phủ hình ảnh, loại giấy và quy trình truyền tải trước khi sử dụng kết quả làm tiêu chuẩn cho việc in ấn lâu dài.
Tại sao giấy in chuyển nhiệt lại có thể làm tăng lượng chất thải khi in số lượng lớn?
Định lượng giấy (GSM), lượng mực và đặc tính sấy khô
Giấy không chỉ đơn thuần là vật liệu trung gian giữa máy in và máy ép nhiệt. Trọng lượng, lớp phủ, lượng mực và đặc tính sấy khô của giấy ảnh hưởng đến việc hình ảnh in có thể di chuyển dọc theo dây chuyền mà không bị lệch, hư hỏng cạnh hoặc không đồng đều khi in. Trọng lượng cơ bản thấp hơn có thể giảm lượng vật liệu sử dụng, nhưng nó vẫn phải đảm bảo độ ổn định cho máy in, độ phủ hình ảnh và đường dẫn giấy. Lựa chọn đúng đắn là loại giấy đáp ứng được các yêu cầu thực tế của công việc, chứ không phải chỉ chọn loại giấy có trọng lượng nhẹ nhất một cách riêng lẻ.
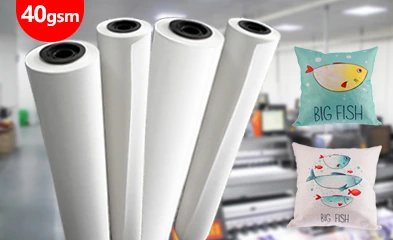
của Trường Phát Giấy chuyển thăng hoa 40gsm Sản phẩm này được liệt kê dành cho mực phân tán và vải polyester trong in ấn dệt khổ rộng, với khổ giấy từ 132 cm đến 190 cm và cuộn 1000 m. Thông số kỹ thuật sản phẩm mô tả lớp phủ sạch và khả năng khô nhanh cho các lần in dài. Điều này làm cho nó trở nên phù hợp khi nhóm kiểm tra xem khổ giấy, lượng mực và khả năng cấp giấy liên tục có phù hợp với đơn đặt hàng đã lên kế hoạch hay không.
Chiều rộng cuộn giấy, độ ổn định khi cấp giấy và diện tích in hữu ích
Về mặt kỹ thuật, cuộn giấy có thể đủ rộng nhưng vẫn gây ra hao phí không đáng có. Nếu diện tích in để lại quá ít khoảng trống cho việc theo dõi, cắt xén hoặc lặp lại hình ảnh, người vận hành có thể phải liên tục điều chỉnh đường dẫn giấy hoặc loại bỏ phần giấy thừa ở mép. Hãy đo chiều rộng in hữu ích, chứ không phải chiều rộng danh nghĩa của cuộn giấy, và so sánh nó với chiều rộng hình ảnh thực tế và chiều rộng chuyển tiếp ở khâu tiếp theo.
Changfa sản xuất giấy in chuyển nhiệt từ giấy nền, qua quá trình tráng phủ và cắt xẻ. Dây chuyền sản xuất giấy của công ty bao gồm bốn dây chuyền tráng phủ, bốn xưởng cắt xẻ và 10 máy cắt xẻ cho lõi giấy 2 inch và 3 inch. Đối với người mua, sự đa dạng này rất hữu ích khi một dự án cần thảo luận về chiều rộng cuộn giấy, lõi giấy, lớp phủ và yêu cầu đóng gói cùng nhau, thay vì coi một cuộn giấy như một mặt hàng thay thế chung chung.
Trong trường hợp nào việc truyền nhiệt có thể biến một bản in tốt thành bản in hỏng?
Hiệu suất in so với khả năng truyền nhiệt
Cuộn giấy chuyển nhiệt đã in không phải là sản phẩm dệt hoàn chỉnh. Nếu giai đoạn chuyển nhiệt thiếu các yếu tố như chiều rộng, tốc độ, áp suất hoặc khả năng điều khiển cấp liệu cần thiết cho sản phẩm in, giá trị đã tạo ra ở giai đoạn trước đó vẫn có nguy cơ bị mất đi. Hãy so sánh yêu cầu về chiều rộng thành phẩm của máy in với chiều rộng hiệu quả và phạm vi hoạt động thực tế của máy chuyển nhiệt trước khi quyết định công suất hàng ngày. Việc so sánh này nên được thực hiện với chính loại vải, chứ không chỉ với giấy.
Các Máy ép nhiệt dạng cuộn JM-800 Máy được trang bị chiều rộng hiệu dụng 1700 mm hoặc 1900 mm, tốc độ truyền tải từ 300-500 m/h, hệ thống áp suất khí nén kép và khả năng tự động điều chỉnh độ lệch của băng tải và tấm phủ. Các chức năng điều khiển này giải quyết những điểm rủi ro thực tế trong dây chuyền sản xuất liên tục: tiếp xúc giữa các lớp vật liệu, phạm vi tốc độ có thể điều chỉnh phù hợp với sản lượng và theo dõi chuyển động ngang. Tuy nhiên, chúng không loại bỏ nhu cầu kiểm tra đường đi của vải và giấy cùng nhau.
Lỗi căn chỉnh, chuyển giao không đồng đều và làm lại
Hình ảnh in sắc nét vẫn có thể bị loại bỏ sau khi chuyển nhiệt nếu giấy và vải không di chuyển đồng bộ, áp lực không đều hoặc màng in bị lệch khỏi chiều rộng làm việc. Kiểm tra cả hai cạnh, lặp lại việc căn chỉnh và mật độ màu ở đầu, giữa và cuối quá trình thử nghiệm. Một mẫu thử ở giữa có thể bỏ sót chính xác lỗi dẫn đến việc loại bỏ toàn bộ cuộn in.
Người mua cần xác nhận những gì trước khi chuyển sang sản xuất hàng loạt?
Thực hiện thao tác in ấn với máy in, mực và giấy thực tế.
Một thử nghiệm hiệu quả cần sử dụng máy in, mực in, giấy, độ phủ hình ảnh, vải và máy chuyển nhiệt được thiết kế cho đơn hàng. Việc thay thế một vật liệu trong quá trình thử nghiệm có thể khiến dây chuyền sản xuất trông ổn định mà không chứng minh được rằng thiết lập sản xuất thực sự ổn định. Hãy ghi lại kiểu máy in, khổ in, cài đặt số lần in, cấu hình mực in, định lượng giấy (GSM) và khổ rộng, cấu trúc vải, khổ rộng bản chuyển nhiệt và các tiêu chí phê duyệt trước khi bắt đầu thử nghiệm.
Hồ sơ cũng cần xác định chế độ lỗi đầu tiên: vệt sọc, bề mặt ướt, lệch cạnh, truyền dẫn yếu, thay đổi màu sắc hoặc căn chỉnh không đều. Điều này biến cuộc trao đổi với nhà cung cấp sau này thành một cuộc thảo luận kỹ thuật có bằng chứng thay vì chỉ là một lời phàn nàn chung chung về chất lượng.
So sánh một mẫu ngắn với một chuỗi chạy liên tục dài hơn.
Sử dụng mẫu nhỏ để xác nhận hướng màu và vị trí hình ảnh, sau đó sử dụng lô hàng dài hơn để xác nhận tính lặp lại. So sánh mét đầu tiên được chấp thuận với các mét tiếp theo ở cả hai cạnh. Nếu lỗi chỉ xuất hiện sau khi vận hành liên tục, hãy lưu giữ thời gian, cài đặt đầu ra, chi tiết cuộn giấy và điều kiện chuyển giao. Những thông tin đó cho thấy vấn đề thuộc về đặc tính vật liệu, tình trạng máy móc hay sự cân bằng công suất.
Làm thế nào các nhóm có thể giảm thiểu lãng phí trong toàn bộ quy trình in ấn dệt may?
Cân bằng khả năng in ấn và truyền nhiệt trước khi tăng sản lượng.
Giảm thiểu lãng phí vật liệu đồng nghĩa với việc cân bằng toàn bộ dây chuyền sản xuất. Việc in ấn, xử lý giấy và truyền nhiệt phải được lên kế hoạch dựa trên điểm sản xuất chậm nhất được kiểm soát. Khi người mua tăng sản lượng hàng ngày mà không kiểm tra sự cân bằng đó, lợi ích đạt được có thể quay trở lại dưới dạng bản in lại, cuộn giấy bị giữ lại hoặc vải bị loại bỏ. Bản đồ năng lực sản xuất cần thể hiện chiều rộng sử dụng được và phạm vi hoạt động ổn định ở mỗi giai đoạn, chứ không chỉ khả năng tối đa của một máy.
Đây là điểm mà Changfa có thể đóng góp nhiều hơn một sản phẩm: máy in 5198-8, mực in 1963, giấy 40gsm và máy chuyển nhiệt JM-800 tương ứng với các giai đoạn riêng biệt của một quy trình sản xuất. Việc xem xét chúng dựa trên cùng dữ liệu đơn đặt hàng giúp dễ dàng xác định xem giới hạn nằm ở sản lượng in, đặc tính của mực và giấy, hay khả năng chuyển nhiệt.
Sử dụng bản ghi tiền sản xuất có thể lặp lại cho các đơn đặt hàng lại và thay đổi quy trình.
Việc đặt hàng lại không nên làm khởi động lại chu trình khắc phục sự cố. Hãy giữ nguyên bản thiết kế đã được phê duyệt, thành phần và chiều rộng vải, chiều rộng in khả dụng, thông số kỹ thuật giấy, cấu hình mực, cài đặt chuyển nhiệt và kết quả kiểm tra đầu-giữa-cuối. Khi một biến số thay đổi, hãy thực hiện một thử nghiệm xác định thay vì điều chỉnh nhiều biến số cùng một lúc. Nguyên tắc này bảo vệ hiệu quả in ấn vì nó cung cấp cho người vận hành một cơ sở tham chiếu đã biết và cho người mua một cơ sở rõ ràng hơn để phê duyệt sản xuất.
Kết luận
Lãng phí trong in ấn dệt kỹ thuật số khối lượng lớn hiếm khi chỉ có một nguyên nhân riêng biệt. Năng suất máy in, đặc tính mực in, xử lý giấy, khả năng truyền nhiệt và hồ sơ kiểm soát quá trình vận hành đều ảnh hưởng đến lượng sản phẩm có thể sử dụng được nhưng lại bị làm lại hoặc thải bỏ. Một kế hoạch sản xuất đáng tin cậy hơn bắt đầu bằng việc đối chiếu toàn bộ quy trình in dệt và thử nghiệm sự kết hợp thực tế trước khi mở rộng quy mô đơn hàng.
Để đánh giá thực tế, hãy chuẩn bị thông tin về chất liệu vải và khổ in, sản lượng mục tiêu, kiểu máy in, cấu hình mực, định lượng giấy (GSM) và khổ giấy, khổ in chuyển nhiệt, và hiện tượng lãng phí hoặc in lại thường xuyên xảy ra. Sau đó, chia sẻ thông tin chi tiết về quá trình sản xuất với Changfa Tập trung thảo luận vào điểm sản xuất cần thay đổi.
Câu hỏi thường gặp
Câu 1: Trong in ấn dệt kỹ thuật số quy mô lớn, chất thải vật liệu thường bắt đầu từ đâu?
A1: Vấn đề có thể bắt đầu trong quá trình thiết lập, chuyển đổi, cấp mực, nạp giấy hoặc truyền nhiệt. Phế phẩm nhìn thấy được thường là kết quả cuối cùng của sự không khớp xảy ra trước đó. Cần có các thiết bị đo riêng biệt cho quá trình thiết lập, sản lượng đã được phê duyệt và in lại để nhóm có thể tìm ra nơi mà việc sử dụng vật liệu bắt đầu lệch khỏi quy trình đã lên kế hoạch.
Câu 2: Tại sao một hệ thống có thể lọc được mẫu nhỏ lại tạo ra chất thải trong quá trình lọc dài hơn?
A2: Một mẫu thử ngắn có thể không thể hiện được sự thay đổi dần dần trong các điều kiện cấp giấy, sấy khô, cân bằng đầu ra hoặc chuyển in. Một lần chạy liên tục dài hơn sẽ cho thấy liệu giấy và vải có được căn chỉnh đúng vị trí hay không, liệu hình ảnh có ổn định trên toàn bộ chiều rộng sử dụng được hay không, và liệu giai đoạn chuyển in có theo kịp tốc độ của máy in hay không.
Câu 3: Người mua cần chuẩn bị những thông tin gì trước khi cải thiện quy trình in ấn trên vải?
A3: Chuẩn bị thông tin về kiểu máy in, khổ in, sản lượng dự kiến, cấu hình mực, định lượng giấy (GSM) và khổ giấy, khổ in chuyển nhiệt, loại vải, độ phủ của hình ảnh và vấn đề chính gây ra hiện tượng in lại hoặc lãng phí. Điều này cho phép nhà cung cấp đánh giá toàn bộ quy trình sản xuất thay vì chỉ đề xuất sản phẩm dựa trên một thông số kỹ thuật không đầy đủ.


