

Effets fantômes et bavures de sublimation : causes, solutions et prévention
Vente chaude
Application
Phone:+86-15215969856 E-Mail: 396838165@qq.com

Un transfert peut paraître net à l'écran, mais présenter à l'impression une ombre pâle autour d'un logo ou une couleur qui déborde du motif. Lors de l'échantillonnage, cela peut entraîner la perte d'une pièce vierge. En production, le même défaut peut affecter des centaines de pièces avant l'arrêt de la ligne. Sublimation Les effets de transparence et de bavure indiquent un déséquilibre au niveau du mouvement, de la quantité d'encre, de la chaleur, de la pression, de l'humidité ou du comportement du support.
Pourquoi ces défauts deviennent-ils coûteux en production de masse ?
Le défaut visuel n'est que le premier coût. Les panneaux rejetés consomment du papier, de l'encre, du tissu, du temps machine et de la main-d'œuvre. Les réimpressions interrompent l'emballage et peuvent repousser une livraison à la prochaine période de production. Les petits décalages sont particulièrement visibles sur les vêtements d'équipe, les drapeaux, les textiles promotionnels et les produits dérivés sous licence.
Un échantillon propre ne garantit pas la stabilité des réglages sur plusieurs rouleaux, avec différents opérateurs ou en cas de variations d'humidité. Pour les commandes répétées, la stabilité de l'ensemble de la chaîne d'impression et de transfert est essentielle, et pas seulement celle de l'affichage de la température sur la presse.
Qu’est-ce qui provoque généralement l’effet fantôme de sublimation ?
Le phénomène de sublimation fantôme est généralement lié à un mouvement survenant avant la fermeture de la presse, lors de la décompression, ou lors du retrait du papier et du support lorsqu'ils sont encore chauds.
Déplacement du papier transfert pendant le chargement ou le pressage
Une feuille légèrement lâche peut bouger suffisamment pour créer un second contour. Les petits caractères et les logos à fort contraste sont les premiers à le révéler. Les supports grand format sont également vulnérables, car une grande feuille est plus difficile à contrôler. Un ruban adhésif résistant à la chaleur doit maintenir le transfert à plat sans exercer de tension excessive sur un coin.
Les opérateurs doivent également respecter une procédure de chargement unique. Si une personne aligne la pièce à partir du centre et une autre à partir du bord, les résultats varieront même si le visuel et les paramètres de la presse à chaud restent inchangés.
La presse s'ouvre trop vite ou la pression est inégale.
Lorsqu'un plateau s'ouvre brusquement, le papier peut se soulever et retomber sur la surface chaude. L'encre étant encore active, un bref contact peut laisser une impression pâle. Ouvrez la presse en douceur et retirez la feuille dans un seul sens. Vérifiez également la pression autour des coutures, des cols, des fermetures éclair et des bords relevés.
L'humidité ou l'étirement modifient le matériau
Le polyester peut absorber l'humidité lors du stockage, notamment pendant la saison des pluies ou après avoir changé de pièce. Les tissus extensibles peuvent également se détendre sous l'effet de la chaleur. Un court pré-pressage permet d'éliminer l'humidité et de fixer le matériau avant l'alignement. Il est important de tester le temps de pressage, car une chaleur excessive peut altérer les revêtements ou les textures.
Quelles sont les causes habituelles des saignements par sublimation ?
Le phénomène de sublimation est plus étroitement lié au volume d'encre, à l'exposition thermique, aux performances du papier et à la surface de réception.
La quantité d'encre est trop importante pour le papier ou le support.
Des noirs profonds et des couleurs saturées incitent souvent les opérateurs à augmenter les limites d'encre. Lorsque le couchage ou le support du papier ne parvient plus à contrôler cette quantité d'encre, les contours s'estompent et les couleurs adjacentes peuvent se mélanger. Utilisez le profil ICC approprié et vérifiez si un flou apparaît déjà sur le papier imprimé. Si c'est le cas, le simple changement de presse ne suffira pas.
Le temps, la température et la pression sont déséquilibrés.
Une température plus élevée n'est pas forcément synonyme de sécurité accrue. Une température ou un temps de maintien excessifs prolongent l'activité du colorant et peuvent favoriser son déplacement latéral. Une pression insuffisante entraîne un contact incomplet ; une pression excessive peut déformer les matériaux souples. Commencez par respecter la plage de réglage recommandée par le fournisseur du substrat, ajustez une variable à la fois et notez le résultat.
Le papier et le support ne correspondent pas à la tâche.
Le grammage du papier ne doit pas être choisi uniquement en fonction du prix. Les papiers légers conviennent souvent aux lignes d'impression textile rapides et aux charges d'encre modérées, tandis que les papiers plus épais sont plus faciles à manipuler pour les travaux plus lents ou les graphismes denses. Le couchage, le séchage, la planéité et la tolérance de largeur sont autant d'éléments importants. Le support doit également présenter une teneur stable en polyester ou un couchage de sublimation adapté.
Séquence de réparation pratique sur la chaîne de production
Lorsqu'un défaut apparaît, modifier plusieurs paramètres simultanément ne fait généralement qu'accroître la confusion. En cas d'effet fantôme, commencez par fixer le support et ralentissez les mouvements d'ouverture et de déchargement. Vérifiez ensuite l'alignement du plateau, la répartition de la pression, le mouvement du support et l'humidité. En cas de bavure, commencez par vérifier la densité de l'encre et le séchage, puis examinez la température, le temps de maintien, la pression et le lot de support.
Lors de la validation, conservez ensemble le visuel final, le papier cible, l'encre et le support. Un test réalisé avec un tissu de substitution n'est qu'un test partiel. Il est également utile de noter le numéro du rouleau et d'enregistrer l'humidité ambiante. Si le défaut n'apparaît que sur un seul poste ou un seul lot, ces détails peuvent faire toute la différence entre une correction rapide et des jours de tâtonnements.
Comment adapter le système d'impression et les fournitures de matériel
Le choix du matériau commence par la configuration de la ligne de production. Le modèle d'imprimante, la tête d'impression, le mode de passage, la limite d'encre, la largeur du rouleau, la vitesse prévue, le type de papier et la méthode de transfert doivent être précisés avant l'approbation d'une qualité de papier. gamme de papiers de transfert par sublimation est utile, mais le choix optimal doit tout de même être testé en fonction de la configuration de l'acheteur.
Pour les vêtements de sport en polyester et autres travaux textiles, Changfa Digital Papier de sublimation à séchage rapide 60 g/m² Il s'agit d'une option pratique à inclure dans l'échantillonnage. Le produit présenté couvre les grands formats et les rouleaux longs, mais l'approbation doit néanmoins reposer sur la quantité d'encre prévue, la vitesse de production et le résultat de transfert. Les acheteurs travaillant sur des lignes à cadence élevée ou avec une faible couverture peuvent également comparer des papiers plus légers plutôt que de supposer qu'un seul papier convient à toutes les commandes.
Le papier ne doit pas être isolé des autres consommables. La gamme d'encres de sublimation doit correspondre aux exigences de la tête d'impression et de couleur, tandis que la gamme d'imprimantes à sublimation Il convient de comparer les performances en mode transmission réel, la largeur utile, la stabilité d'alimentation et l'accessibilité pour la maintenance. Côté transfert, les options disponibles machines de transfert de chaleur Il convient de vérifier la largeur de travail, l'uniformité de la température, le contrôle de la pression et l'accessibilité pour l'opérateur.
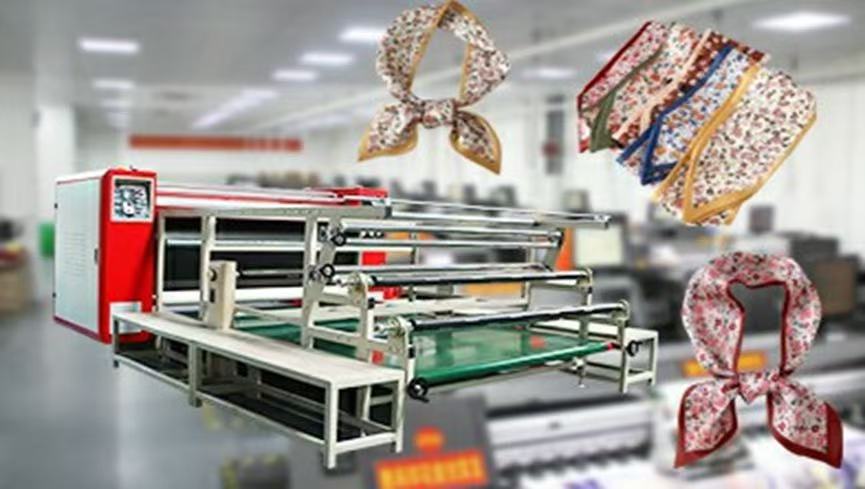
Changfa numérique Ce système gère les principales étapes de production du papier, du papier de base au couchage, en passant par le refendage et le conditionnement. Cela s'avère particulièrement important lorsqu'un acheteur a besoin de spécifications récurrentes, de largeurs personnalisées ou de conditionnements sous marque privée. Il ne dispense pas des tests, mais il offre à l'équipe des achats un interlocuteur unique pour discuter de la composition des rouleaux et des exigences relatives aux commandes récurrentes.
Achat de chèques avant d'augmenter la taille de la commande
Une demande de devis utile est précise. Indiquez l'imprimante et la tête d'impression, le type d'encre, le support cible, la largeur du papier, la longueur de rouleau souhaitée, le diamètre du mandrin, la consommation mensuelle, le mode d'emballage et la destination. Joignez le fichier graphique si possible. Les textes fins, les grands aplats et les zones de couleur foncée révèlent différentes faiblesses ; un nuancier générique peut donc ne pas refléter les risques de production.
Les échantillons doivent être testés dans des conditions normales d'usine, et non pas seulement dans une salle de démonstration contrôlée. Une fois l'échantillon validé, il convient de réaliser un lot pilote suffisamment long pour identifier les problèmes d'alimentation, de séchage et de transfert. Avant le lancement de la commande principale, il est impératif de définir les modalités de constatation des défauts, d'identification des lots, de délai de réponse et de gestion des remplacements ou des avoirs.
FAQ (questions fréquentes)
Q1. Quels paramètres doivent être pris en compte lors de l'achat de papier de sublimation ?
A1. Indiquez le modèle d'imprimante, la tête d'impression, la marque ou le type d'encre, le mode de passage, la quantité d'encre estimée, le support, la méthode de transfert, la largeur requise, la longueur du rouleau, le diamètre du mandrin, le volume mensuel et les exigences d'emballage. Demandez au fournisseur de vous recommander une qualité initiale, puis validez-la par des tests d'impression et de transfert avec le visuel final.
Q2. Comment les quantités minimales de commande (MOQ) et les spécifications personnalisées doivent-elles être confirmées ?
A2. La quantité minimale de commande (MOQ) doit être confirmée pour chaque grammage, largeur, longueur de rouleau et type d'emballage, et non pas sous forme d'une valeur unique. Il convient de vérifier si des largeurs différentes peuvent être incluses dans une même commande, si le refendage sur mesure est possible et si les étiquettes OEM, les cartons, les diamètres de mandrin ou le conditionnement sur palette influent sur la MOQ ou le délai de livraison. Un échantillon de rouleau doit être validé avant l'impression de l'emballage personnalisé.
Q3. Quelles questions les acheteurs doivent-ils poser concernant l'installation et la maintenance lors de la commande d'équipement ?
A3. Confirmez les besoins en alimentation électrique, les conditions de ventilation ou d'extraction, la surface au sol, la méthode d'installation, la formation des opérateurs, les étapes d'étalonnage, le nettoyage régulier, les pièces de rechange recommandées et les intervalles de maintenance. Précisez si l'assistance est à distance, sur site ou assurée par un technicien local. Le bon de commande doit également indiquer qui prend en charge les frais de déplacement ou de pièces de rechange après l'installation.


