

Pourquoi l'encre de sublimation pour imprimantes Epson a-t-elle un aspect différent après transfert thermique ?
Vente chaude
Application
+86-15215969856 E-Mail: 396838165@qq.com
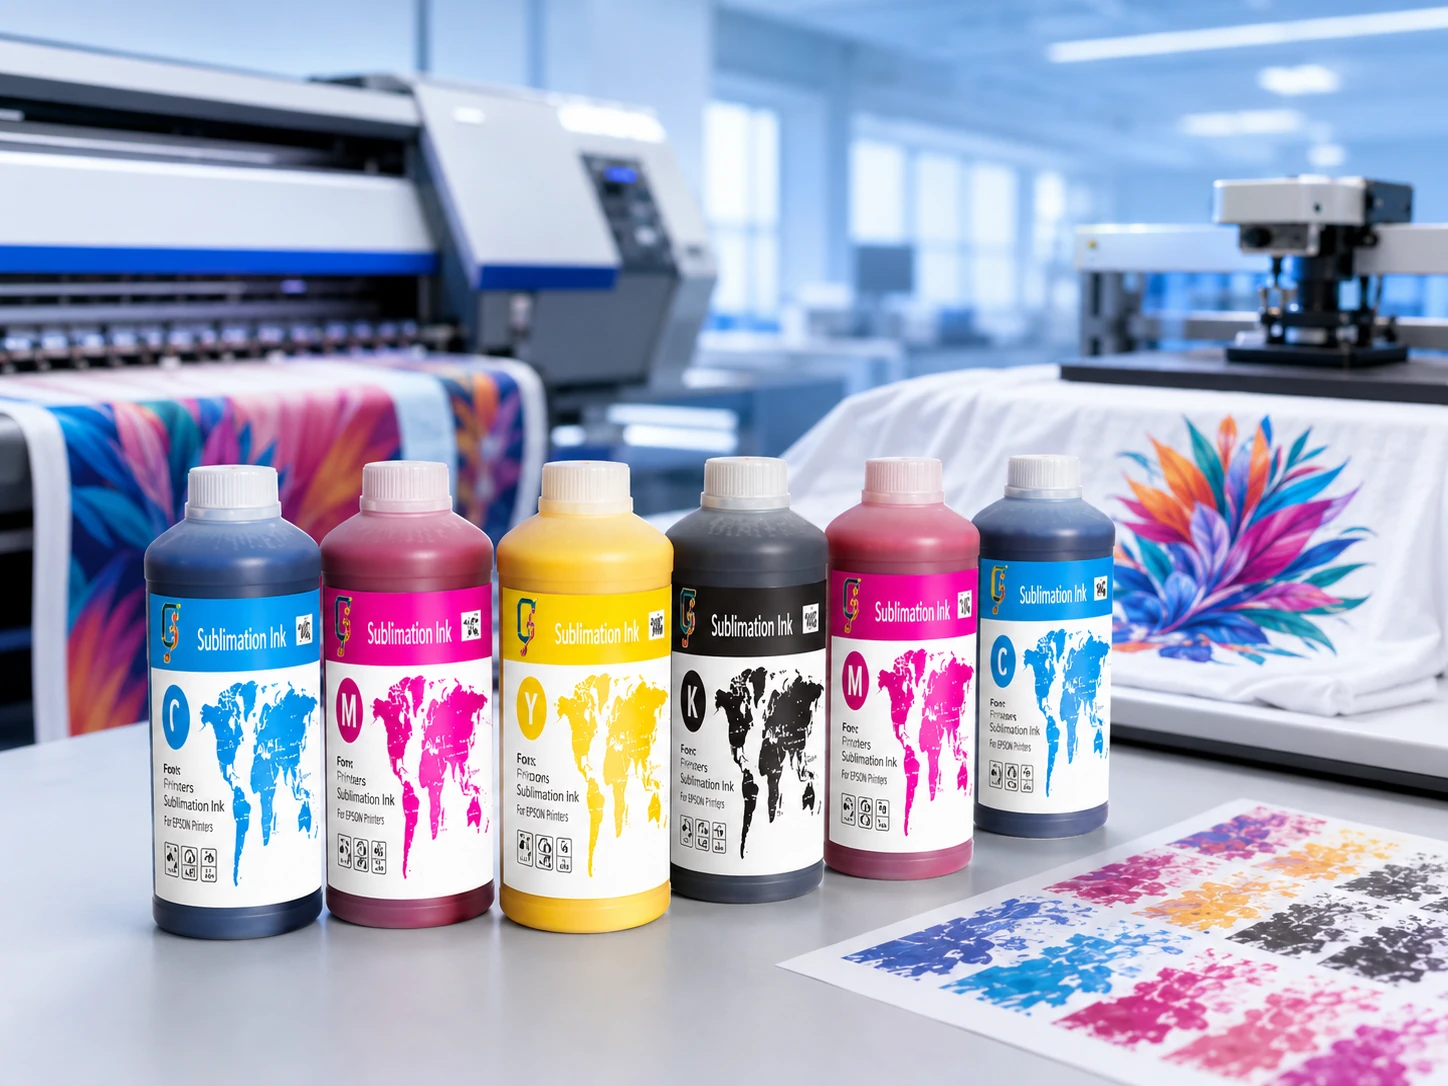
Un même motif est rarement identique sur du papier de sublimation fraîchement imprimé et sur du polyester après transfert thermique. Encre de sublimation Epson L'encre est d'abord déposée sous forme de canaux CMJN séparés, mais l'image sur papier ne constitue qu'une étape intermédiaire. Le couchage du papier, la quantité d'encre, la couleur de base du polyester, la température, le temps, la pression et l'uniformité du contact influencent tous le rendu final de la couleur.
Les zones sombres accentuent ces différences. Une faible densité de noir, des buses manquantes, une libération d'encre irrégulière ou un support en polyester foncé peuvent supprimer les détails dans les ombres, même lorsque les couleurs claires semblent acceptables. L'encre de sublimation CMJN de la série 1962 est compatible avec les têtes d'impression Epson DX4, DX5 et DX7 et intervient dans le processus de transfert du papier vers le polyester, déterminant ainsi le résultat final.
Pourquoi une même image paraît-elle différente sur papier et sur polyester ?
Un écran, une feuille imprimée et un textile transféré produisent la couleur de manières différentes. L'écran émet de la lumière, le papier contient de l'encre non activée et le polyester réfléchit la lumière grâce à l'encre qui a pénétré dans le matériau lors du chauffage. Une évaluation colorimétrique pertinente consiste donc à comparer les étapes de production appropriées plutôt que de s'attendre à ce que chaque étape soit identique.
Aspect des couleurs sur papier de sublimation
Le papier de sublimation fraîchement imprimé paraît souvent plus plat ou plus terne que le textile fini. Le revêtement retient l'encre près de la surface jusqu'à ce que la chaleur la libère. La blancheur du papier, l'uniformité du revêtement et la quantité d'encre déposée peuvent également modifier l'aspect temporaire. Une impression sur papier plus foncée n'indique pas forcément un problème de colorimétrie.
Activation du colorant lors du transfert de chaleur
La chaleur permet à l'encre de sublimation de quitter le papier et de pénétrer dans la structure du polyester. À mesure que la couleur se développe sur le textile, la saturation et le contraste peuvent augmenter. Un chauffage incomplet laisse une partie de l'encre sur le papier, tandis qu'une pression irrégulière crée des zones de transfert d'intensité variable. L'échantillon ainsi transféré constitue la référence de production la plus pertinente.
Couleur de base du polyester et réflexion de surface
L'impression par sublimation ne crée pas de couche blanche opaque sous l'image. Le polyester blanc ou clair réfléchit davantage la lumière à travers la couleur transférée, tandis qu'un support foncé l'absorbe. La texture, le brillant et la teneur en polyester du tissu peuvent également modifier le résultat visible. Deux tissus peuvent donc présenter des couleurs différentes, même imprimés à partir du même fichier papier.
Densité du noir et détails des ombres
Les dégradés foncés dépendent d'un rendu du noir stable, de canaux de support équilibrés et d'une réflexion suffisante du substrat. Un canal noir faible produit des aplats grisâtres ; un excès d'encre combinée peut masquer les détails fins dans les ombres. Sur du polyester foncé, la faible réflexion accentue ces deux effets. L'évaluation du noir doit inclure des dégradés neutres, des aplats et des ombres détaillées.
Comment les têtes d'impression Epson et le flux d'encre affectent-ils le rendu des couleurs ?
L'imprimante crée la première version physique de l'image. L'utilisation d'une encre compatible pour imprimante à sublimation dépend toujours de buses propres, d'un flux d'encre régulier et d'une alimentation stable. Les problèmes introduits à ce stade restent visibles après le transfert et peuvent s'accentuer dans les dégradés, les zones unies répétées et les longues séries de production.
Compatibilité des têtes d'impression Epson DX4/DX5/DX7
La série 1962 est compatible avec les têtes d'impression Epson DX4, DX5 et DX7. L'utilisation d'une encre adaptée à la famille de têtes d'impression garantit un fonctionnement et un débit optimaux. La configuration exacte de l'imprimante (amortisseurs, tuyauterie, état de maintenance, paramètres RIP et historique des encres utilisées) doit être prise en compte pour assurer la compatibilité, en considérant l'ensemble du circuit d'encre.
État de la buse et homogénéité du canal
L'absence d'une buse cyan ou magenta peut engendrer une dominante de couleur, tandis que des buses noires défectueuses peuvent scinder les aplats foncés en bandes visibles. Ce phénomène peut se répéter à intervalles réguliers sur le papier. Un test de buse effectué juste avant l'échantillon témoin permet de distinguer un problème de canal d'un problème de décollement du papier ou d'une variation de transfert thermique survenant plus tard dans le processus.
Équilibre CMJN et couverture du noir
L'équilibre CMJN détermine les gris neutres, les tons chair, les dégradés et les noirs profonds. Si un canal s'affaiblit, une image neutre peut virer à une autre teinte. Une bonne couverture du noir nécessite également une couleur d'accompagnement maîtrisée plutôt qu'une quantité d'encre illimitée. Un rendu stable des canaux permet de conserver des ombres denses sans perdre les subtiles différences entre les tons foncés adjacents.
Viscosité de l'encre et stabilité d'impression continue
Lors d'une impression continue, l'encre doit circuler de manière constante dans le système d'alimentation et remplir la chambre d'impression. Des variations de débit au cours d'une impression longue peuvent entraîner des dérives de densité, des interruptions temporaires ou une différence entre le premier et le dernier mètre. La faible viscosité et la stabilité d'impression sont des caractéristiques essentielles de la série 1962 pour ce contexte d'utilisation.
Encre de sublimation CMJN série 1962
Changfa Digital fournit le Encre de sublimation CMJN série 1962 Conditionnée en bouteilles d'un litre, cette encre se caractérise par une intensité de couleur élevée, une faible viscosité, d'excellentes performances de transfert et une grande stabilité d'impression avec les têtes d'impression Epson DX4, DX5 et DX7. Ces atouts concernent l'étape d'impression (encre et tête d'impression) avant que le papier et les paramètres de transfert thermique ne déterminent le rendu final sur le textile.
Comment les conditions du papier, du polyester et du transfert thermique influencent-elles la couleur finale ?
L'impression sur papier, même stable, peut varier lors du transfert. Le rouleau de papier de sublimation contrôle le stockage et la libération temporaires de l'encre, le polyester contrôle l'absorption et la réflexion du colorant, et la presse à chaud contrôle l'énergie et le contact appliqués aux deux éléments. Un résultat homogène exige que ces matériaux et conditions fonctionnent de concert.
Couchage du papier et libération de l'encre
Un enduction uniforme maintient l'encre près de la surface du papier et la libère lors du chauffage. Une absorption inégale peut engendrer des différences de densité locales avant que la feuille n'atteigne la presse. Un enduction appropriée rouleau de papier de sublimation Il convient de combiner une absorption d'encre contrôlée, une alimentation régulière et une libération uniforme pour la charge d'encre et la vitesse d'impression prévues.
Charge d'encre, séchage et définition des bords
Une forte couverture dépose davantage de liquide sur le couchage. Si le papier ne peut absorber et sécher cette quantité d'encre, les traits fins s'étalent, les bords s'adoucissent et des zones humides entrent en contact avec l'imprimante et le système d'enroulement. Un papier à séchage rapide contribue à préserver la netteté, mais la limite d'encre du RIP doit toujours être adaptée au papier sélectionné, à la couverture de l'image, à l'humidité ambiante et à la vitesse de production.
Composition du polyester et surface du tissu
Le procédé d'impression sur papier transfère la teinture sur le polyester au lieu d'appliquer directement la série 1962 sur le tissu. Les matériaux riches en polyester absorbent généralement mieux la couleur par sublimation que les mélanges à faible teneur en polyester. La couleur de base, le tissage, la texture du tricot, l'apprêt et le brillant de surface peuvent tous modifier la réflexion et la saturation apparente, notamment dans les tons foncés et les dégradés photographiques.
Température, temps et pression
La température contrôle l'activation de la teinture, le temps détermine la durée du transfert et la pression assure le contact entre le papier imprimé et le polyester. Une énergie insuffisante donne une couleur pâle ; des conditions excessives ou inadaptées peuvent estomper les détails ou modifier l'aspect du tissu. La combinaison optimale dépend du papier, de la quantité d'encre, du polyester et du matériel de transfert thermique.
Uniformité du contact, de l'alignement et du transfert
Les plis, les bords coincés, le papier qui bouge ou une pression irrégulière créent des zones claires localisées et des contours fantômes. Un papier plat et un alignement précis permettent de maintenir l'image bien positionnée pendant l'application de la chaleur. Une pression uniforme sur toute la largeur de travail est particulièrement importante pour les grands aplats de couleur, les panneaux longs et les motifs répétitifs, car les petites différences y sont facilement visibles.
Quels changements de couleur indiquent une impression à l'encre, sur papier ou par transfert thermique ?
La forme et l'emplacement d'un défaut de couleur fournissent des indices précieux. Un problème affectant toute l'image suggère un point de départ différent de celui d'un canal manquant ou d'un bord pâle. Analyser le symptôme avant de modifier les réglages évite d'ajuster plusieurs variables simultanément et rend la comparaison suivante plus pertinente.
Décalages de couleur de l'image entière
Une teinte uniforme sur toute la surface peut provenir de l'équilibre CMJN, du profil RIP, d'un changement d'encre, du comportement général du papier lors du transfert ou de l'énergie de transfert. Comparez les couleurs neutres et les couleurs de référence connues sur le papier et le textile. Si le décalage est déjà présent sur le papier, vérifiez le rendu de l'imprimante ; s'il n'apparaît qu'après pressage, concentrez-vous sur le matériau et les conditions de transfert.
Absence de canaux de couleur et apparition de bandes
Des bandes horizontales régulières ou une disparition soudaine d'une teinte indiquent généralement un problème de buses ou d'alimentation en encre. Un test de buses neuves permet de détecter les injecteurs défectueux avant un nouveau transfert. Si le test est concluant mais que des bandes apparaissent suite à l'alimentation du papier ou au couchage, un problème de manipulation du support est plus probable. La configuration des défauts permet de faire le lien entre les deux.
Noirs faibles et détails des ombres perdus
Des noirs peu profonds peuvent résulter d'une intensité insuffisante du canal noir, d'une composition colorimétrique déséquilibrée, d'un transfert incomplet ou d'un support trop peu réfléchissant. La perte de détails dans les zones sombres peut également être due à un excès d'encre qui fusionne les tons voisins. Un dégradé de gris appliqué sur le polyester de production permet de vérifier si la densité et la séparation restent acceptables.
Bords flous et transfert irrégulier
Les bords flous sont souvent liés à un excès d'encre, un séchage lent, des mouvements du papier ou des traces de transfert. Une densité irrégulière est davantage associée à un enduction inégale, une pression, une température ou un contact inappropriés. Vérifier si le défaut est déjà visible sur le papier permet d'identifier son point d'apparition et d'éviter des modifications inutiles aux étapes suivantes.
Variation de couleur d'un échantillon à l'autre
Un échantillon validé peut présenter des variations lors de la production, dues à des modifications de l'état des buses, du débit d'encre, des propriétés du rouleau de papier, du lot de tissu ou des paramètres de la presse à chaud. Même si chaque variation est minime, leur accumulation est problématique. Les références de production doivent être conservées, ainsi que les informations relatives à l'imprimante, au papier, au polyester et aux paramètres de température utilisés pour sa fabrication.
Comment garantir la constance des couleurs lors d'impressions répétées ?
La production répétée repose sur la maîtrise de la même chaîne de production que celle ayant permis de créer l'échantillon validé. L'encre, le papier, le polyester et les paramètres de température ne sont pas interchangeables. Des paramètres stables et traçables facilitent la reproduction des couleurs après une interruption, sur un autre rouleau ou lors du retour d'une commande plusieurs semaines plus tard.
Conditions stables de la buse et du flux d'encre
Un jet d'encre régulier et un flux continu dans les canaux garantissent un dépôt CMJN conforme à l'échantillon validé. Pour les longs tirages, il est conseillé de contrôler régulièrement les buses lors des pauses de production et d'éviter les variations brusques de l'état de l'encre. Lorsque la densité d'encre commence à fluctuer sur le papier, il est plus efficace de corriger le débit de la source que de compenser par des réglages de transfert thermique plus élevés.
Papier de sublimation uniforme
Le poids du revêtement, son taux d'humidité, sa planéité et son comportement au séchage influencent la quantité de colorant restant disponible pour la libération.. Changfa numérique L'entreprise fabrique du papier par sublimation grâce à des opérations de couchage et de découpe, et propose également des services d'impression numérique. Cette offre complète de papier et d'impression permet d'adapter au mieux le grammage du papier, la quantité d'encre et la vitesse de production.
Consistance du matériau polyester
Les variations de pourcentage de polyester, de teinte de base, de finition ou de structure de surface peuvent altérer le motif transféré. Les rouleaux de tissu destinés à une même commande doivent être comparés sous le même éclairage avant la production. En cas de changement de support, un nouvel échantillon transféré constitue une référence plus fiable que le maintien des réglages précédents du papier ou du RIP.
Température, durée et pression de transfert contrôlées
L'enregistrement des paramètres de presse facilite la comparaison des résultats obtenus, mais les valeurs doivent correspondre à la machine, à la vitesse, à la pression et au contact avec le tissu réellement utilisés. Les équipes d'atelier doivent également noter les conditions de préchauffage et la largeur de travail, car ces éléments influent sur l'uniformité. La reproductibilité des impressions par transfert thermique repose sur une énergie et un contact constants, et non sur la seule valeur de température.
Encre CMJN série 1962 pour la production sur imprimantes Epson
La série 1962 offre un choix d'encres CMJN optimisé pour les flux de production Epson DX4, DX5 et DX7. Sa faible viscosité, son intensité de couleur, ses performances de transfert et sa stabilité d'impression garantissent une qualité optimale à l'étape source-sortie. Associée à un papier de sublimation, un support polyester et des conditions d'impression constants, l'encre peut être évaluée par rapport à la référence de transfert utilisée en production quotidienne.
Conclusion
Les différences de couleur sont plus faciles à repérer lorsque l'on considère le papier imprimé, l'état des buses, le débit d'encre, le décollement du papier, la couleur de base du polyester et les paramètres de transfert thermique comme un seul et même processus. L'image sur papier représente un état intermédiaire ; le polyester transféré constitue la référence finale du produit. La forme des défauts permet alors de distinguer les pertes d'encre, les noirs peu intenses, le comportement du papier et les irrégularités de pressage.
La série 1962 propose une option d'encre de transfert thermique CMJN pour les têtes d'impression Epson DX4, DX5 et DX7. L'utilisation d'un papier et de conditions de transfert constants garantit la fidélité des couleurs, de l'échantillon à la production. Les imprimeurs peuvent communiquer à Changfa Digital les informations relatives à leur imprimante, leur papier, leur support en polyester et leurs paramètres de transfert. équipe de contact identifier une combinaison encre-papier appropriée.
Foire aux questions
Q1 : Pourquoi les couleurs de sublimation paraissent-elles ternes sur le papier avant le transfert thermique ?
A1 : La feuille imprimée constitue une étape intermédiaire. Le revêtement retient l’encre avant que la chaleur ne la libère dans le polyester ; la couleur du papier peut donc paraître moins vive que celle du transfert. Pour évaluer la couleur finale, effectuez un transfert contrôlé sur le support prévu, tout en vérifiant l’absence de canaux manquants, de bandes ou de bavures excessives sur le papier.
Q2 : Est-il possible d'imprimer directement sur du tissu polyester avec la série 1962 ?
A2 : La série 1962 est utilisée dans un processus de sublimation sur papier : le motif est imprimé sur du papier de sublimation, puis transféré sur du polyester par la chaleur et la pression. Il ne s’agit pas d’une encre pour impression directe sur polyester. Le papier, le polyester et les conditions de transfert thermique influent sur le résultat final en termes de couleur.
Q3 : Quelles têtes d’impression Epson sont répertoriées pour la série 1962 ?
A3 : Les têtes d’impression compatibles répertoriées sont Epson DX4, DX5 et DX7. L’état de l’imprimante, le chemin d’encre existant, les amortisseurs, les tubes, la maintenance, les paramètres RIP, le papier et les conditions de transfert doivent toujours être pris en compte lors de la préparation d’un échantillon de production.


