

Tiempo de inactividad en las líneas de impresión por sublimación: cómo reducirlo
Venta caliente
APLICACIÓN
Phone:+86-15215969856 E-Mail: 396838165@qq.com

Una línea de sublimación Rara vez se pierde un turno completo por una falla grave. Lo más frecuente es que la impresora se detenga para limpiarse, que el rollo se alimente de forma irregular, que un archivo oscuro tarde demasiado en secarse o que la sección de transferencia espere una corrección. Esos minutos se acumulan, sobre todo cuando un pedido debe imprimirse de forma continua en paneles de ropa deportiva, telas para el hogar, banderas o pancartas.
Por lo tanto, el tiempo de inactividad es un problema de producción, no solo un problema de la máquina.
Qué significa el tiempo de inactividad en una línea de impresión por sublimación.
El tiempo de inactividad es el período durante el cual la línea no puede producir material aceptable al ritmo previsto. Esto incluye una impresora completamente detenida, pero también pausas breves y repetidas para la limpieza del cabezal, la alineación, el ajuste del papel, el reinicio del software o el cambio de rollos, que pueden demorar más de lo previsto.
El tiempo de inactividad planificado abarca la limpieza rutinaria, el mantenimiento, los cambios de formato y las inspecciones programadas. El tiempo de inactividad no planificado se debe a boquillas obstruidas, líneas rotas, atascos de papel, fallas en los sensores, bobinado inestable, correcciones de color o una máquina de transferencia que no mantiene su configuración. En la práctica, una serie de pequeñas paradas pueden costar más que una avería visible, ya que son fáciles de pasar por alto en el registro de producción.
Donde suelen comenzar las paradas imprevistas
Estabilidad de la impresora y del cabezal de impresión
El comportamiento del cabezal de impresión es uno de los primeros aspectos que se deben revisar. Las boquillas bloqueadas o parcialmente bloqueadas generan líneas y rayas discontinuas, mientras que un movimiento inestable del carro o una alimentación deficiente pueden provocar desplazamientos de la imagen. La limpieza frecuente puede restaurar temporalmente una muestra, pero también interrumpe la impresión y consume más tinta y tiempo de mantenimiento.
La impresora debe evaluarse durante la producción continua, no solo por su velocidad máxima anunciada. Compruebe la estabilidad de los inyectores, los intervalos de alineación, la precisión de la alimentación y el tiempo de recuperación tras la limpieza. La compatibilidad con la tinta seleccionada también es importante. Changfa DigitalLa tinta de sublimación se utiliza con las impresoras Epson I3200 y los cabezales de impresión Atexco Kyocera, pero aún es necesario realizar una prueba de línea para comprobar la compatibilidad con esta combinación.
Configuración de tinta, papel y RIP
La carga de tinta y la configuración del RIP pueden provocar tiempos de inactividad sin que exista ningún fallo mecánico. Las zonas negras intensas o los gráficos densos pueden secarse demasiado lentamente para la velocidad seleccionada. Un perfil incorrecto puede obligar a realizar ajustes de color repetidos, mientras que una tinta que no fluye bien a través del cabezal de impresión puede aumentar la frecuencia de limpieza y la variación del color.
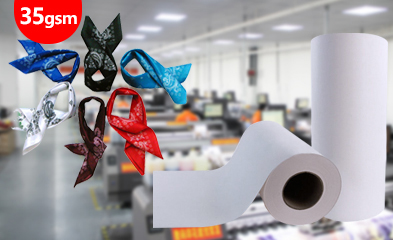
El papel forma parte de la misma decisión. Una hoja de transferencia recubierta debe absorber la tinta, secarse a la velocidad de trabajo, alimentarse plana y liberar el tinte de manera uniforme bajo calor. Las opciones comunes varían desde aproximadamente 30 g/m² hasta 100 g/m², con anchos de 61 cm a 320 cm. La elección correcta depende del volumen de tinta, el diseño, la velocidad y el manejo del rollo, no solo del gramaje. Consulte las opciones adecuadas. opciones de papel de sublimación antes de fijar las especificaciones de producción.
Secado, tensión y manipulación de rollos
Un rollo puede parecer en buen estado al principio y volverse difícil de manejar después de varios cientos de metros. Un secado lento provoca manchas o bloqueos. El rizado, el bobinado irregular o los cambios en la tensión de desenrollado pueden causar arrugas, errores de seguimiento y problemas de registro de imagen.
¿Por qué pequeños problemas con los materiales se convierten en grandes retrasos en la producción?
La etapa de transferencia suele revelar problemas que comenzaron antes. Si el papel impreso tiene demasiada humedad superficial antes de la prensa térmica, la transferencia puede presentar colores desiguales o imágenes fantasma. Si la tela, el papel y el ancho de la máquina no coinciden, los bordes expuestos pueden acumular residuos o generar tiras desperdiciadas. Una pequeña corrección en la sala de impresión puede convertirse en un gran lote de reimpresiones después de la transferencia.
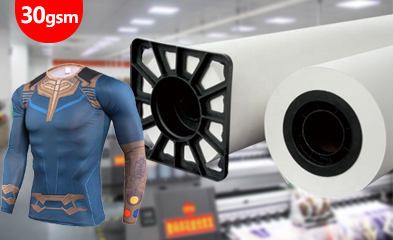
El papel tisú o papel protector es otro ejemplo. No lleva la imagen principal, pero ayuda a proteger la manta y el reverso de la tela de los residuos de tinte y las marcas superficiales. Changfa ofrece papel tisú blanco y gris de 30 g/m², con anchos comunes de 160 cm, 162 cm, 180 cm y 182 cm, y una longitud de rollo estándar de unos 1000 m. En una línea de producción amplia y con mucho volumen de trabajo, este material de soporte puede ayudar a reducir la necesidad de limpiar las mantas y evitar las manchas en el reverso, que de otro modo detendrían la producción.
Inspeccione el reverso de la tela, la manta, los bordes del papel y el rollo después de una larga tirada de transferencia. Si la lámina protectora se mueve, se arruga, desprende polvo o deja áreas sin cubrir, la línea puede parecer productiva mientras acumula retrabajo silenciosamente. Adecuado protección con papel tisú Debe someterse a las mismas condiciones de calor y presión que se utilizan en la producción a gran escala.
Cómo reducir el tiempo de inactividad antes de que ocurra
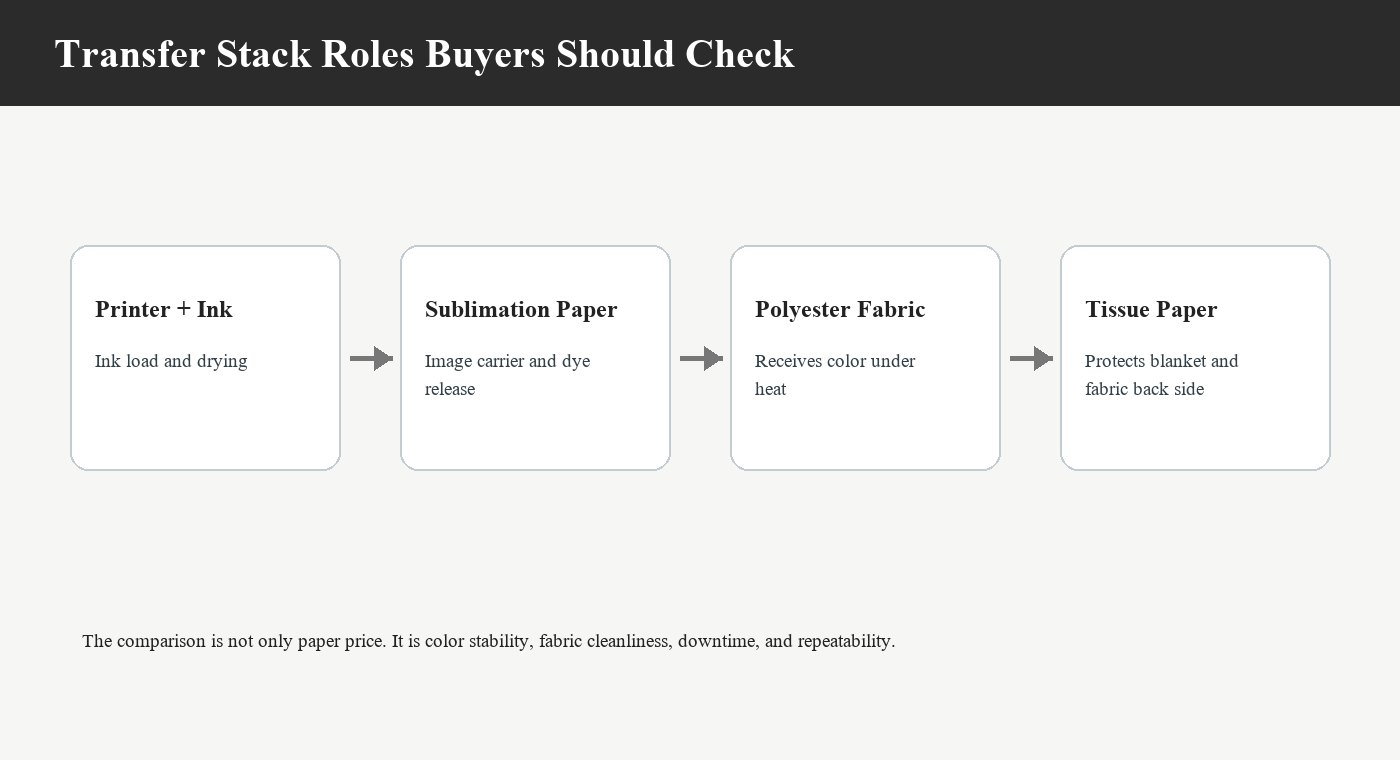
Asegúrese de que todo el flujo de trabajo coincida antes de comprar.
Comience revisando toda la cadena: impresora, cabezal de impresión, tinta, RIP, papel de sublimación, condiciones de secado, tejido, máquina de transferencia térmica y papel protector. Modificar un elemento sin revisar la siguiente etapa puede trasladar el problema en lugar de solucionarlo. Un papel que funciona a una velocidad determinada puede no comportarse igual cuando cambian la carga de tinta, el ancho o la estructura del tejido.
Para seleccionar papel, compare la velocidad de secado, la absorción de tinta, la planitud, la tasa de transferencia, el ancho, la longitud del rollo y el tamaño del núcleo. Para el papel tisú, compare la cobertura, el bobinado, la limpieza de la superficie, la resistencia al calor y el movimiento bajo presión. Un proveedor que pueda analizar estos aspectos en conjunto es más útil que uno que solo cotice el precio del rollo.
Realice pruebas a largo plazo, no solo con muestras cortas.
Una muestra corta confirma que una imagen se puede imprimir, pero no garantiza que una línea se imprima de forma continua. Antes de realizar un pedido grande, imprima el diseño con la tinta, la configuración RIP, el tipo de tela, la velocidad y la temperatura de transferencia previstas. Registre las comprobaciones de los inyectores, las pausas de limpieza, el secado, la tensión del rodillo, el seguimiento del papel, la repetibilidad del color y el estado de la tela después de la transferencia.
Continúe el tiempo suficiente para observar los efectos del enrollado y el calor. Compare las secciones inicial, intermedia y final del rollo. Si la sección final requiere ajustes diferentes, modifique el gramaje del papel, la configuración de secado o la velocidad de operación antes del envío, en lugar de hacerlo después de procesar un lote completo.
Construir el mantenimiento alrededor de la línea real
Los operarios también necesitan una rutina de reinicio clara. Tras una parada, deben comprobar el estado de la boquilla, la alineación del papel, la configuración del color, el secado y el primer panel transferido antes de volver a la velocidad máxima. Omitir esta comprobación puede convertir una interrupción de cinco minutos en un rollo completo de material que no supere la inspección.
Un plan de suministro personalizado puede incluir papel de sublimación para la transferencia de imágenes, papel tisú para la protección de la manta y tinta de sublimación adecuada para el cabezal de impresión seleccionado. Los detalles sobre muestras, especificaciones personalizadas y embalaje para el envío se pueden discutir a través de Soporte de servicios digitales de Changfa antes de que se definan las especificaciones de producción.
Preguntas frecuentes
P1: ¿Qué es el tiempo de inactividad en la impresión por sublimación?
A1: El tiempo de inactividad es cualquier período en el que la línea se detiene o no puede producir material aceptable al ritmo previsto. Esto incluye averías totales, pausas repetidas para limpieza, ajustes de papel, correcciones de color y cambios de formato prolongados.
P2: ¿Cómo deben los compradores probar los materiales antes de realizar un pedido al por mayor?
A2: Utilice la impresora, la tinta, la configuración RIP, el papel, el tejido, la velocidad y las condiciones de transferencia térmica previstas. Imprima una muestra larga y compare el principio, el medio y el final en cuanto a secado, alineación, color, enrollado, limpieza de la manta y marcas en el reverso del tejido.
P3: ¿Puede Changfa Digital ayudar a los compradores a reducir el tiempo de inactividad?
A3: Changfa puede analizar el papel de sublimación, el papel tisú, la tinta y el equipo de transferencia relacionado como un flujo de trabajo coordinado. Los compradores pueden Contacta con Changfa Digital Antes de realizar un pedido al por mayor, consulte sobre muestras, especificaciones OEM/ODM, anchos personalizados, longitudes de rollo, núcleos de papel y embalaje para exportación.


