

Phone:+86-15215969856 E-Mail: 396838165@qq.com
大規模プロジェクトでは、些細な不一致から問題が発生することがよくあります。例えば、プリンターの印刷速度が転写ラインよりも速かったり、作業幅が狭すぎたり、ローラーの片側から反対側にかけて圧力が異なったりといったことです。数百メートルにも及ぶ印刷では、こうした小さな違いが色のばらつき、手直し作業、材料の無駄、そして出荷の遅延といった問題へと発展します。
熱伝達機とは何ですか?
A 熱伝達装置 昇華転写技術は、熱、圧力、および制御された運転時間を利用して、印刷された昇華紙からポリエステル生地やコーティングされた素材に染料を移動させます。昇華の過程で、染料は熱によって気化し、厚い表面層として残るのではなく、素材と結合します。
この機械は最終転写工程を制御します。発色、画像の鮮明度、エッジの精細度、生地への印刷範囲、および生産の一貫性に影響を与えます。
機械には強力な加熱システムが搭載されているかもしれませんが、それだけでは良い結果が保証されるわけではありません。転写紙は適切に乾燥する必要があり、インクの量は紙に適しており、布地は適合し、ローラーは安定した接触を維持する必要があります。 昇華紙 量産時に予定されているのと同じ条件下で試験を行うべきである。
熱転写が昇華ワークフローにどのように組み込まれるか
一般的な生産工程は、設計ファイル → RIP処理 → プリンター → 昇華インク → 昇華紙 → 乾燥と巻き取り → 熱転写 → ポリエステル生地 → 冷却 → 検査です。
熱転写機はこの工程の終盤に設置されるため、この段階での不具合はコスト増につながります。転写が不十分な場合、後から修正できないこともあります。色が薄かったり、縁が不明瞭だったり、生地に均一な圧力がかかっていなかったりすると、完成したロールを再印刷するか、不良品として廃棄する必要が生じる場合があります。
これは、スポーツウェア、ホームテキスタイル、旗、バナーなど、大量生産される製品にとって特に重要です。短いサンプルでは問題ないように見えても、ロール全体で見ると色のムラや巻きの不安定さが明らかになることがあります。
まずは応募要件から始めましょう。
モデルを比較する前に、機械が処理しなければならない作業内容を明確にしましょう。大規模なスポーツウェアの注文では、伸縮性のあるポリエステル生地を連続的に、かつ一貫して加工する必要があるかもしれません。旗やバナーの製作では、より広い作業スペースと、生地の裏面を丁寧に処理する必要性があるでしょう。複数の生産ラインを組み合わせる場合は、1台の機械を終日最大能力で稼働させるのではなく、複数の幅と異なる速度の機械が必要になるかもしれません。
用途が不明確な場合、機械は技術的には優れていても、商業的に不向きな場合があります。その結果、稼働率の低下、頻繁な切り替え、あるいはプリンターの出力を制限する転写工程などが生じる可能性があります。最適なテストは、実際の生地、印刷用紙、インク、パターン密度、および計画されている生産量を用いて実施します。
ローラーの幅を生産ラインに合わせる
ローラーの直径と有効幅は、機械の動作範囲に直接影響します。用紙、布地、プリンター、保護紙はすべて同じ生産幅に収まる必要があります。転写機がロールを処理できない場合、プリンターの幅が広くても意味がありません。
|
モデル |
ローラー直径 |
有効幅 |
転送速度 |
|
JM-800 型 |
800 mm |
1700 / 1900 mm |
300-500 m/h |
|
JM-600型 |
600 mm |
1700 / 1900 mm |
120-300 m/h |
|
JM-420型 |
420 mm |
1700 / 1900 mm |
80~200m/h |
|
JM-200型 |
200 mm |
1200 / 1700 mm |
時速20~60マイル |
幅が狭すぎると、布地の端の処理に手間がかかったり、レイアウトを分割する必要が生じたり、端の無駄が増えたりする可能性があります。テストでは、用紙、布地、ティッシュペーパーを全幅で機械にセットし、転写領域が露出したり汚染されたりした端がなく覆われているかどうかを確認してください。
温度制御を確認する。最高温度だけでなく、温度制御も確認する。
昇華転写は安定した熱に依存します。重要なのは、機械が高温に達するかどうかではなく、ローラー全体にわたって、また長時間の運転中も温度が一定に保たれるかどうかです。温度制御が不十分だと、染料の転写が不完全になったり、色が薄くなったり、左右のばらつきが生じたり、生地が損傷したり、再印刷率が高くなったりする可能性があります。
想定される動作温度、同じ用紙、同じ布地、および計画された運転速度を使用してください。作業領域の左側、中央、右側を測定し、連続運転後に再度確認してください。記載されている機種では、200℃に達した際の加熱時間を約1時間としていますが、これはあくまで一例であり、実際の加熱時間は選択した構成に合わせて確認してください。
全幅にわたる圧力安定性を評価する
圧力は、印刷された用紙と布地が加熱されたローラーにどれだけ均一に接触するかを決定します。圧力の問題は狭いテストでは現れないかもしれませんが、幅の広い布地ロールでは明らかになります。圧力が不足していたり、均一でなかったりすると、転写が弱くなったり、左右で色の違いが生じたり、細部が欠落したり、厚手の布地や伸縮性のある布地では印刷結果が不安定になったりする可能性があります。
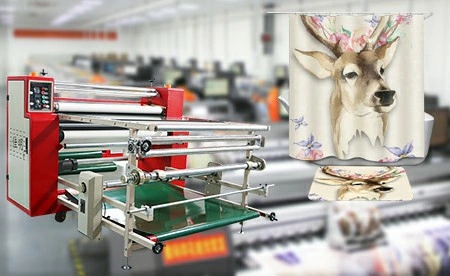
チャンファ デジタルJM-800とJM-600は二重空気圧システムを搭載していますが、JM-420とJM-200は単一空気圧システムを使用しています。テストでは、ソリッドブロック、細かいディテール、グラデーションを含む広いパターンを使用する必要があります。転写後、左、中央、右の各セクションを検査してください。
システム全体の転送速度に合わせる
機械の公称速度は計算の一部にすぎません。実際の生産速度は、プリンターの出力、インク量、用紙の乾燥、生地の処理、冷却能力に合わせて調整する必要があります。速度が速すぎると、転写不良、ゴースト現象、色密度の低下、巻き取りの不安定、用紙のずれなどが発生する可能性があります。逆に速度が遅すぎると、プリンターが待機状態になり、1メートルあたりの人件費とエネルギーコストが増加します。
低速、通常の計画速度、および繁忙期に想定される最高速度を比較してください。ロールの最初、中間、最後について、色、端の鋭さ、乾燥状態、巻き取り張力、ブランケットの清潔さ、および裏面の汚れを確認してください。
購入前にメンテナンス費用を見積もる
大規模プロジェクトでは、メンテナンスが生産上の問題となることがあります。清掃による作業停止、作業員の作業時間、不良生地の発生、納期の遅延などは、交換部品自体の費用を上回る可能性があります。ブランケットの清掃頻度、加熱部品、ローラー、ベアリング、空圧部品、コンベアの調整、予備部品、推奨されるサービス間隔などを確認してください。
保護用のティッシュペーパーもこの計算に含めるべきです。 ティッシュ紙 染料残留物、裏移り、ブランケットの汚染、洗浄の中断を軽減するのに役立ちます。Changfaは、30gsmの白とグレーの紙を、一般的な幅160cm、162cm、180cm、182cmで提供しており、標準ロール長は約1000mです。
保護紙を実際の転写紙、生地、温度、圧力、速度に合わせて印刷してください。長時間印刷後、ブランケット、生地の裏面、紙の端、巻き取り状態を確認してください。
アフターサービスとスペアパーツを確認してください
機械の購入は、サービスに関する決定でもあります。承認前に、設置、試運転、オペレーター研修、遠隔トラブルシューティング、保証範囲、スペアパーツの入手可能性を確認してください。ヒーター、ベアリング、ベルト、空圧部品、制御部品、メンテナンス手順、技術対応時間についても質問してください。
チャンファ デジタル Sサービス サンプル、OEM/ODM要件、プロセスマッチングに関する協議をサポートできます。製品ラインナップには、用紙、インク、プリンター、熱転写機、保護紙なども含まれており、消耗品と機器を一体化して使用する必要がある場合に役立ちます。
大量注文の場合、サプライヤーはテスト時の構成が量産時にも変更されないことを確認する必要があります。ローラーの配置、用紙幅、インク、または制御設定のわずかな変更でも、最終結果に影響を与える可能性があります。
FAQについて
Q1:大規模プロジェクト向けの熱伝達装置を選ぶ際に最も重要な要素は何ですか?
A1:最も重要な要素はシステムの適合性です。作業幅、温度安定性、圧力均一性、転写速度、生地の種類、プリンターの出力が互いに適合している必要があります。公称速度が高くても、用紙が乾燥していなかったり、生地がその速度で安定して搬送できない場合は、再作業が発生する可能性があります。
Q2:大量注文をする前に、購入者はどのように熱転写機をテストすべきですか?
A2:実際の昇華転写紙、インク、生地、パターン、温度、圧力、および予定の印刷速度を使用してください。長いロールを印刷し、最初、中間、最後で色、転写強度、エッジの鮮明さ、巻き取り具合、ブランケットの清潔さ、および裏面の汚れを比較してください。
Q3:機械テストにティッシュペーパーを含めるべき理由は何ですか?
A3:ティッシュペーパーは転写環境を保護します。ブランケットへの染料残留物や生地裏面への不要な跡を軽減するのに役立ちます。その幅、平坦性、巻き取りの安定性、交換時期は、実際の生産条件下で確認する必要があります。


